Đinh tán đầu phẳng mạ kẽm GB/T 109-1986 | Thép carbon/Thép không gỉ | Φ3–12 mm | Chi tiết liên kết cường độ cao | Dùng trong sản xuất cơ khí
Tổng quan về đinh tán đầu phẳng GB/T 109-1986
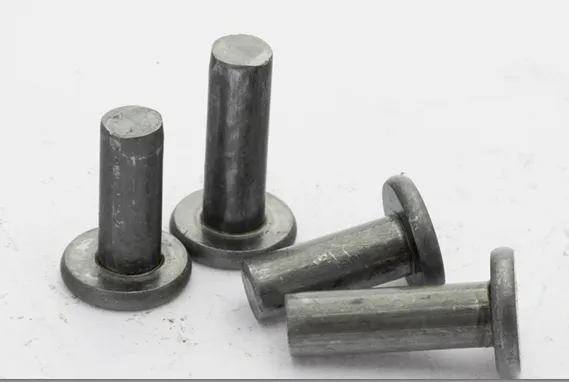
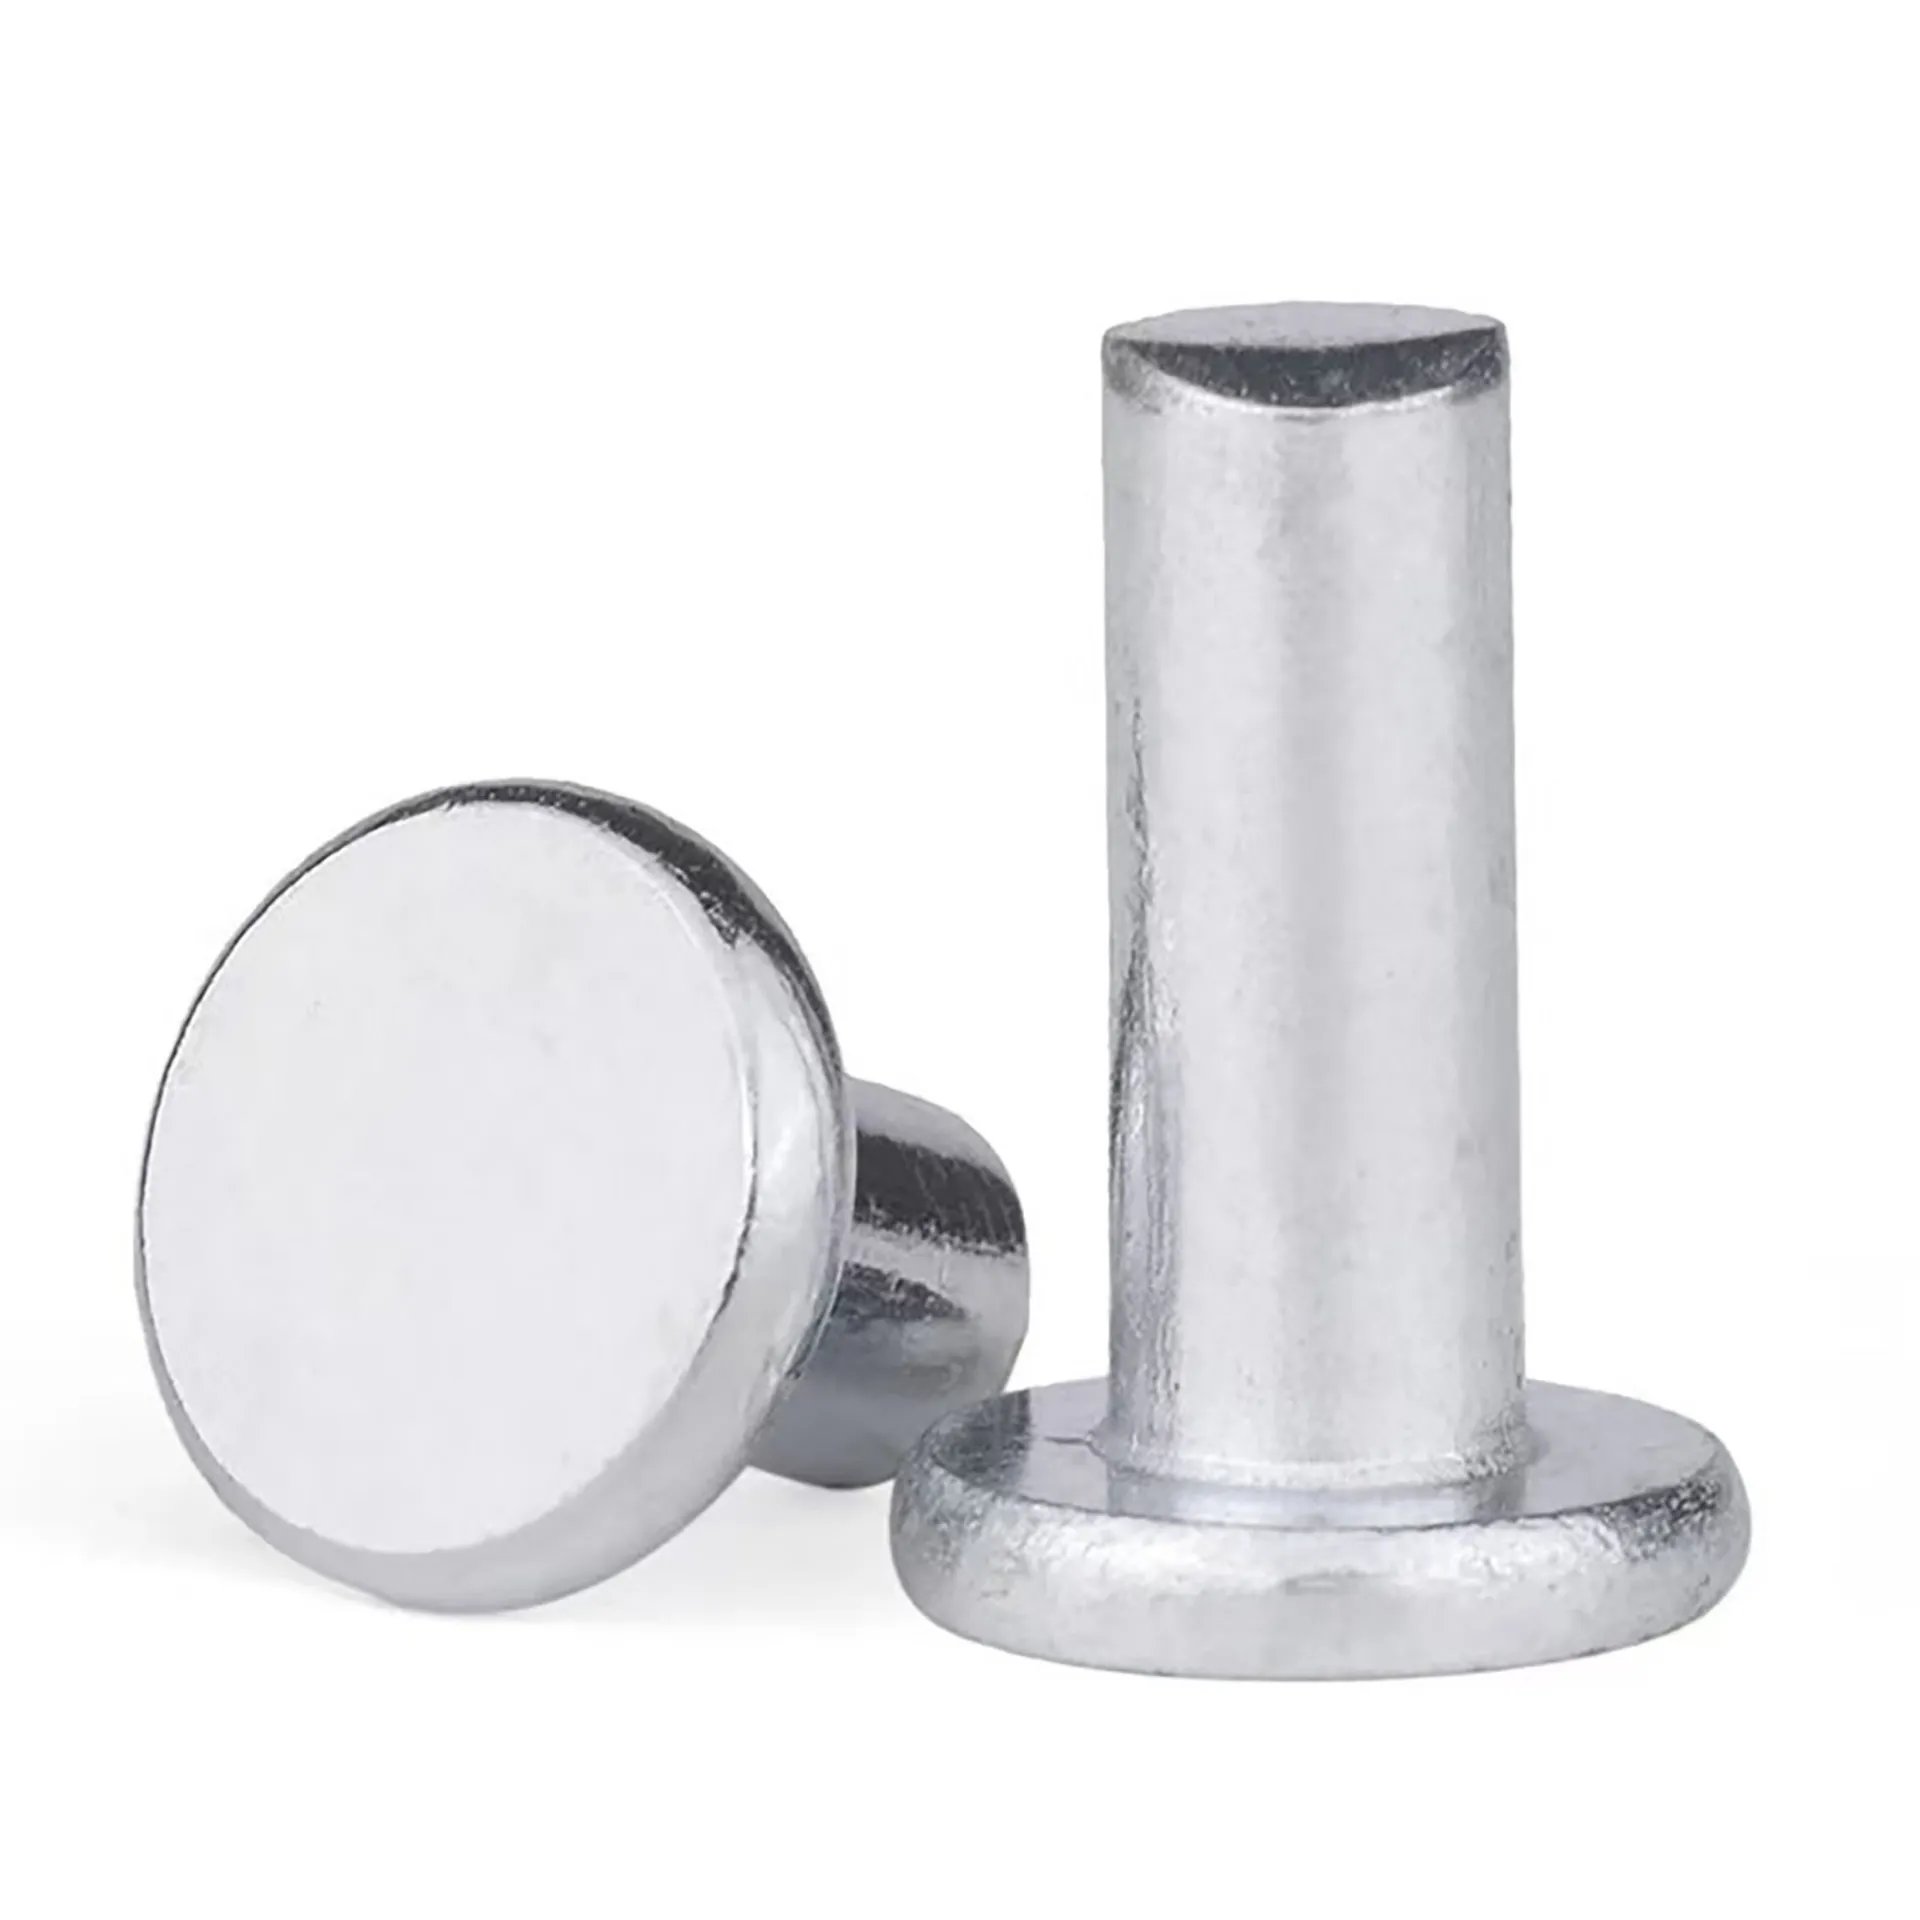
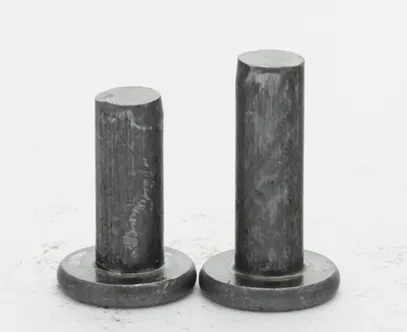
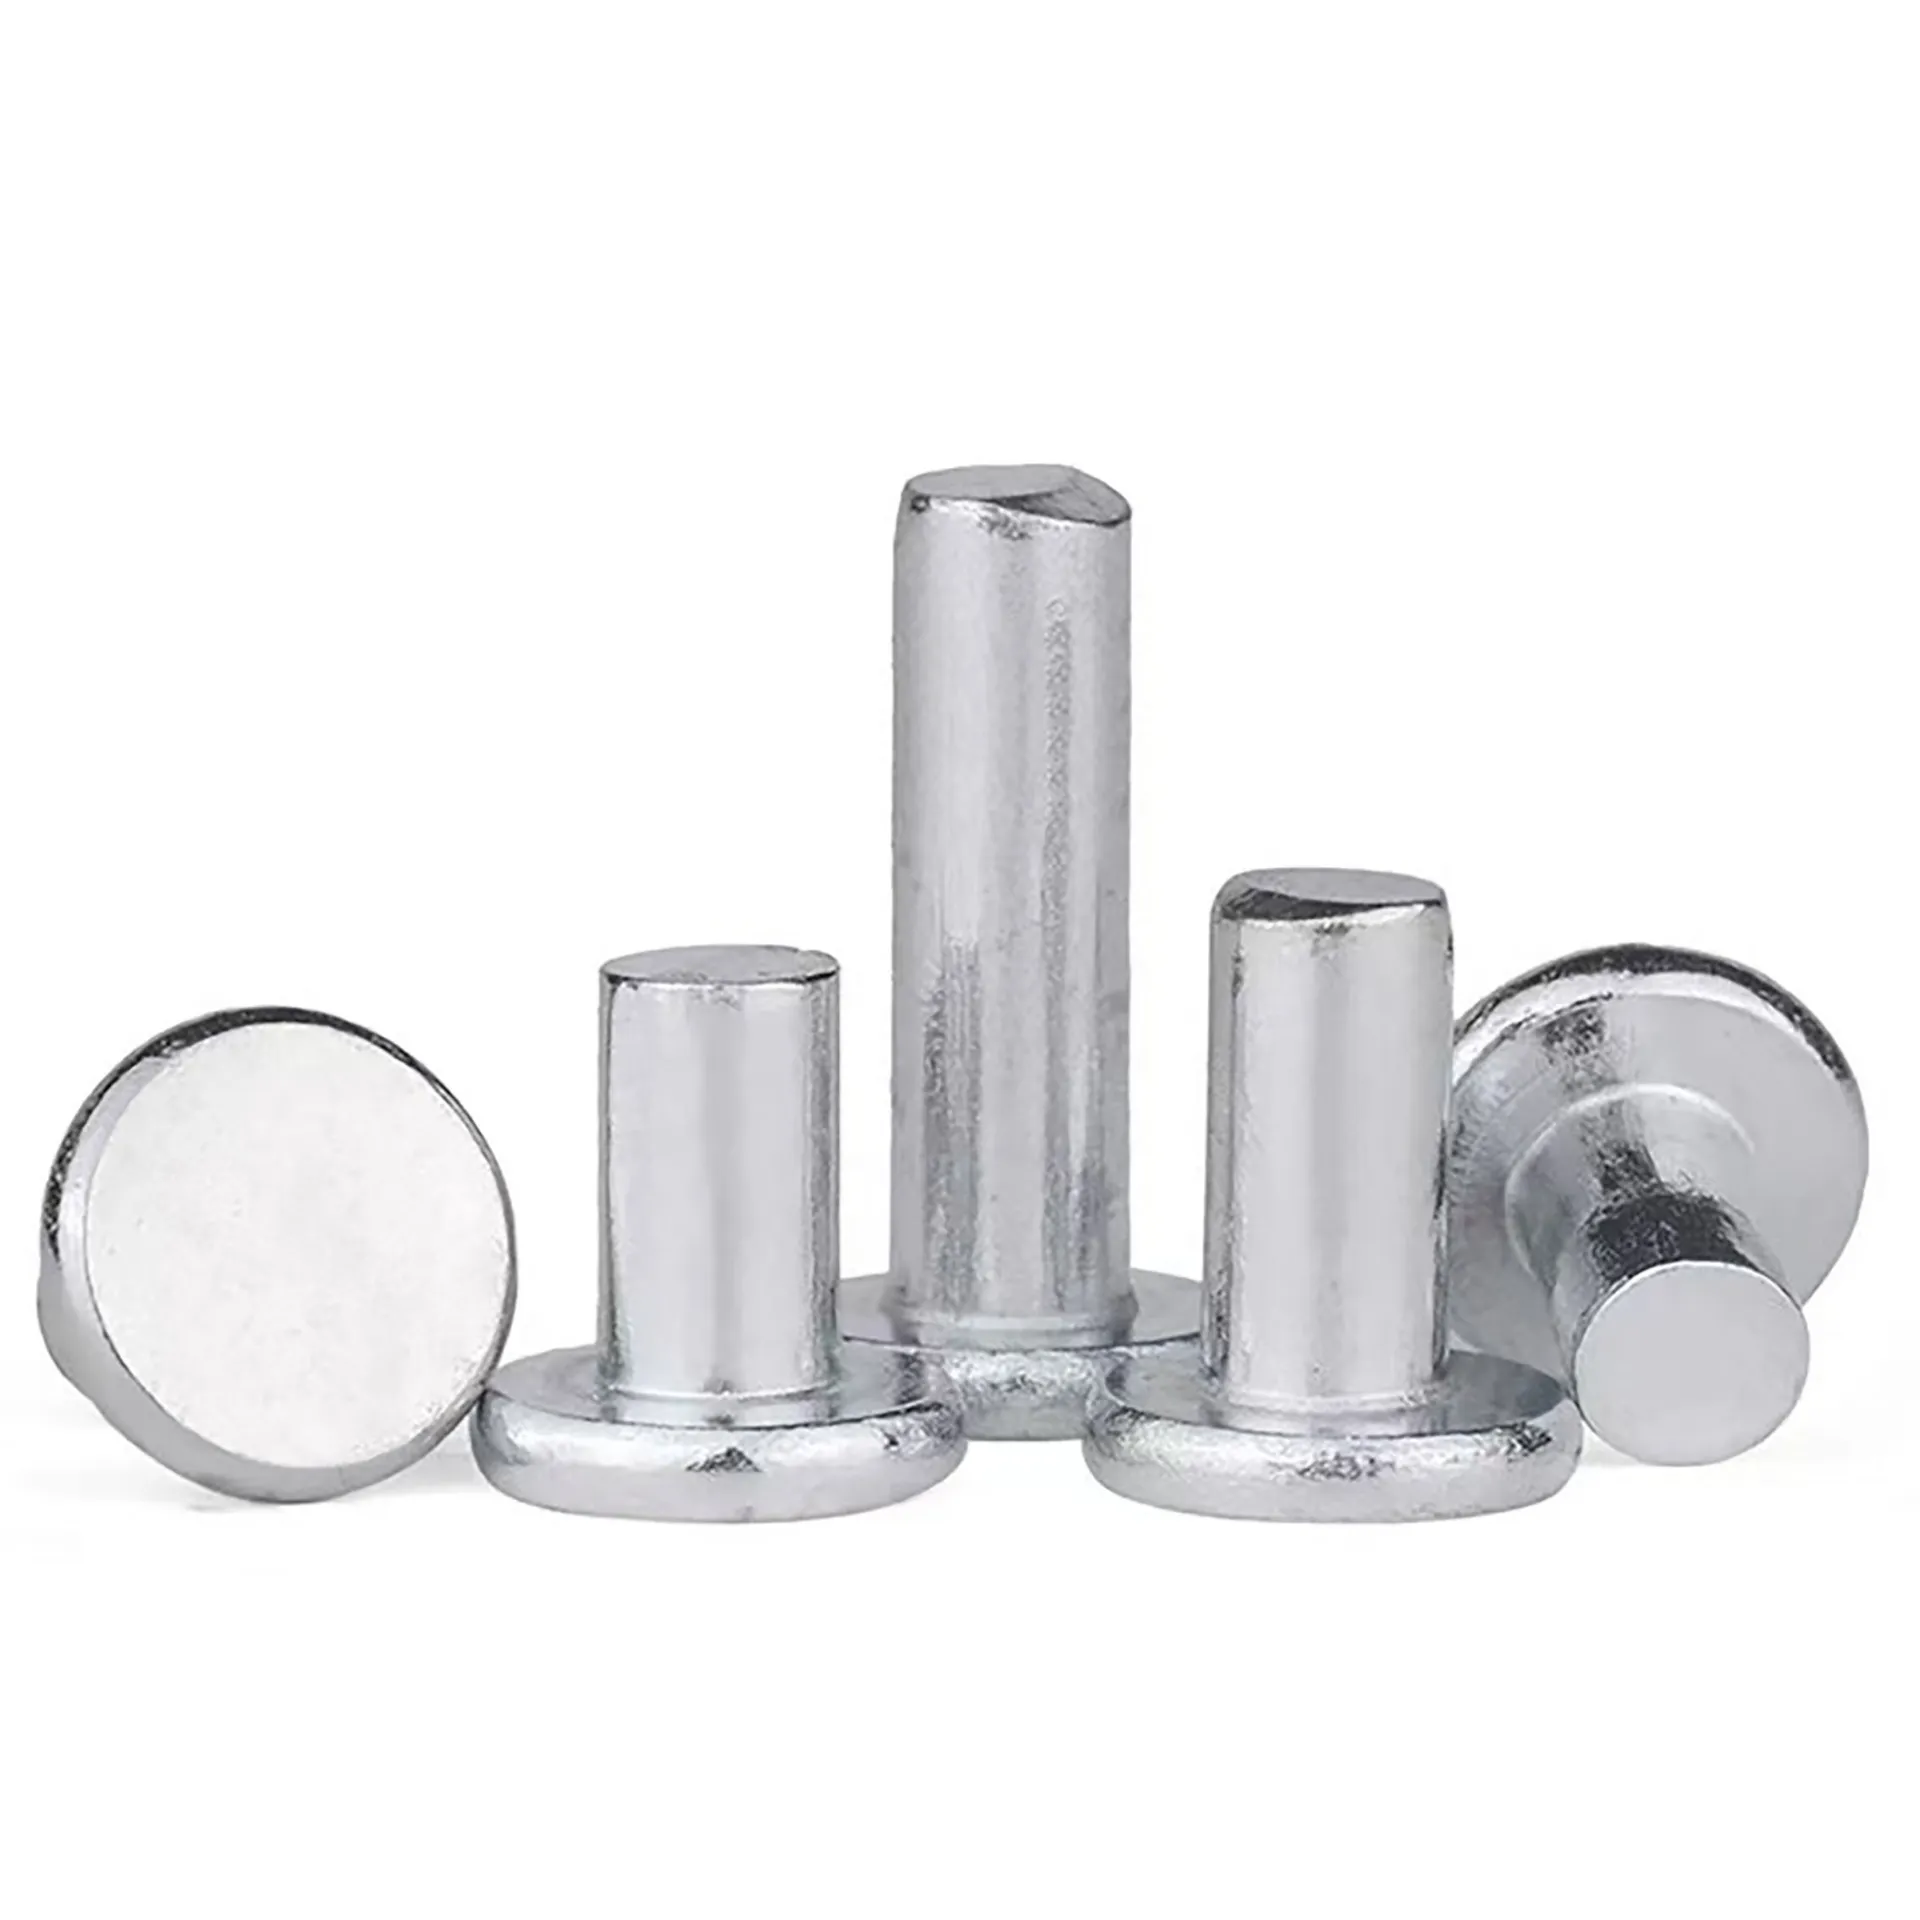
Đinh tán đầu phẳng mạ kẽm theo tiêu chuẩn GB/T 109-1986 là chi tiết liên kết cơ khí dùng để ghép cố định các bộ phận, đặc biệt phù hợp với các cụm chi tiết dạng tấm. Sản phẩm có đường kính danh nghĩa trong khoảng Φ3–12 mm, đáp ứng nhiều nhu cầu lắp ráp khác nhau trong sản xuất. Tùy theo yêu cầu của ứng dụng, vật liệu có thể là thép carbon hoặc thép không gỉ. Lớp mạ kẽm trên phiên bản thép carbon giúp tăng khả năng bảo vệ bề mặt trong điều kiện sử dụng phù hợp.
Thiết kế đầu phẳng tạo bề mặt tì rộng khi lắp đặt, giúp phân bố lực lên khu vực xung quanh lỗ ghép và tạo hình thức hoàn thiện gọn gàng. Kiểu liên kết bằng tán phù hợp với những vị trí cần cố định lâu dài, nơi không yêu cầu tháo lắp thường xuyên như kết nối ren. Việc lựa chọn đúng đường kính và vật liệu giúp sản phẩm tương thích với kết cấu, môi trường vận hành và quy trình gia công của từng dự án.
Đặc điểm lựa chọn sản phẩm
- Tiêu chuẩn tham chiếu: GB/T 109-1986.
- Vật liệu: thép carbon hoặc thép không gỉ.
- Bề mặt: mạ kẽm đối với sản phẩm được cung cấp theo cấu hình mạ kẽm.
- Dải đường kính: Φ3–12 mm; lựa chọn kích thước phù hợp theo bản vẽ và yêu cầu lắp ráp.
Hướng dẫn lắp đặt bằng búa và dụng cụ tán
Đinh tán đặc đầu phẳng có thể được lắp bằng phương pháp đóng búa với dụng cụ tán phù hợp. Trước khi bắt đầu, cần xác định kích thước lỗ theo đường kính đinh tán và kiểm tra vị trí lắp trên cả hai chi tiết. Lỗ khoan cần thẳng hàng để thân đinh tán đi qua các bộ phận thuận lợi, hạn chế tình trạng lệch, kẹt hoặc làm biến dạng vùng ghép. Bề mặt tiếp xúc nên được làm sạch để quá trình lắp đặt ổn định.
Các bước thi công cơ bản
- Khoan lỗ xuyên qua hai chi tiết cần ghép, sử dụng đường kính lỗ phù hợp với kích thước đinh tán đã chọn.
- Đưa đinh tán qua lỗ đã căn chỉnh và bố trí chi tiết vào vị trí làm việc của dụng cụ tán.
- Đặt dụng cụ đúng vào vùng tiếp xúc với đầu đinh tán, giữ các chi tiết ổn định trong suốt thao tác.
- Dùng búa tác động lên dụng cụ để làm biến dạng phần thân đinh tán theo quy trình, tạo liên kết giữ chặt các chi tiết.
- Sau khi hoàn tất, kiểm tra độ chắc chắn của mối ghép và bảo đảm đầu tán nằm đúng vị trí.
Người thi công cần chọn dụng cụ tương thích với kích thước đinh tán và độ dày cụm chi tiết. Lực đóng nên được kiểm soát nhằm tạo liên kết ổn định, đồng thời tránh làm hỏng bề mặt hoặc gây biến dạng ngoài ý muốn. Với các yêu cầu tải trọng, dung sai hoặc điều kiện làm việc cụ thể, nên kiểm tra thiết kế và quy trình kỹ thuật của cụm lắp ráp trước khi sản xuất hàng loạt.
Thông số và lưu ý khi lựa chọn
Các thông tin chính của sản phẩm gồm tiêu chuẩn GB/T 109-1986, kết cấu đầu phẳng, lựa chọn vật liệu thép carbon hoặc thép không gỉ và dải đường kính Φ3–12 mm. Khi đặt hàng, bộ phận kỹ thuật và thu mua nên đối chiếu kích thước trên bản vẽ với đường kính lỗ, chiều dày vật liệu và phương pháp lắp đặt dự kiến. Các đặc tính như cấp bền cụ thể, dung sai, chiều dài, độ dày lớp mạ và quy cách đóng gói cần được xác nhận theo cấu hình sản phẩm hoặc tài liệu kỹ thuật được hai bên thống nhất.
Thép carbon có thể là lựa chọn phù hợp cho nhiều cụm máy và kết cấu công nghiệp thông dụng; lớp mạ kẽm hỗ trợ bảo vệ bề mặt trong những môi trường phù hợp. Thép không gỉ có thể được cân nhắc khi yêu cầu về vật liệu hoặc môi trường sử dụng khác với thép carbon. Việc lựa chọn vật liệu cần dựa trên điều kiện thực tế, yêu cầu thiết kế và khả năng tương thích với các chi tiết liên kết, không chỉ dựa trên tên gọi vật liệu.
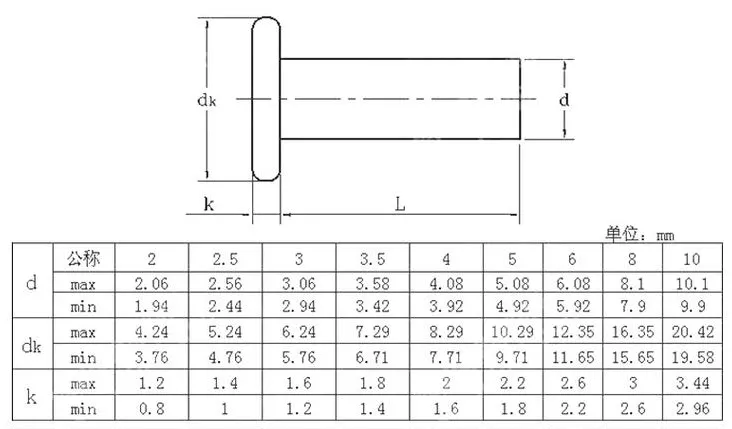
- Đối chiếu tiêu chuẩn và kích thước với hồ sơ kỹ thuật trước khi đưa vào sản xuất.
- Xác định vật liệu, yêu cầu bề mặt và môi trường làm việc của cụm lắp ráp.
- Kiểm tra dụng cụ tán, độ thẳng hàng của lỗ và chất lượng mối ghép sau khi lắp.
Ứng dụng trong sản xuất cơ khí và công nghiệp
Đinh tán đầu phẳng được sử dụng để kết nối và cố định các tấm kim loại, cũng như lắp ráp vỏ thiết bị cơ khí và một số kết cấu khung công nghiệp. Mối ghép tán có thể hữu ích trong những thiết kế cần giữ các chi tiết ở vị trí ổn định mà không sử dụng liên kết ren tại điểm nối. Dải đường kính Φ3–12 mm tạo thêm lựa chọn cho nhiều quy mô cụm lắp ráp, từ các bộ phận nhỏ đến những ứng dụng có kích thước lớn hơn trong phạm vi sản phẩm.
Trong dây chuyền sản xuất, việc sử dụng chi tiết liên kết theo tiêu chuẩn giúp đơn giản hóa khâu xác định chủng loại, lập danh mục vật tư và kiểm soát tính nhất quán giữa các lô hàng. Phương pháp tán bằng dụng cụ cũng phù hợp với quy trình lắp ráp cần thao tác trực tiếp trên các chi tiết dạng tấm. Sản phẩm được định hướng cho những ứng dụng yêu cầu khả năng chịu tải ở mức trung bình; mức độ phù hợp cuối cùng cần được đánh giá theo tải trọng, hình dạng kết cấu, kích thước lỗ và yêu cầu an toàn của từng thiết kế.
Các nhóm ứng dụng tiêu biểu
- Liên kết và cố định các tấm kim loại trong cụm lắp ráp.
- Lắp ráp vỏ máy, vỏ thiết bị và các bộ phận cơ khí.
- Ghép nối các cấu kiện trong khung công nghiệp.
- Các ứng dụng tán cần khả năng chịu tải ở mức trung bình, với điều kiện được xác nhận theo yêu cầu thiết kế.
Khi đưa sản phẩm vào sử dụng, doanh nghiệp nên đánh giá đồng bộ vật liệu, lớp hoàn thiện bề mặt, kích thước và quy trình thi công. Cách lựa chọn có hệ thống giúp giảm nguy cơ sai lệch khi lắp đặt, hỗ trợ duy trì chất lượng mối ghép và nâng cao hiệu quả quản lý vật tư. Với đơn hàng sản xuất hoặc dự án có yêu cầu riêng, nên cung cấp bản vẽ và thông số cần thiết để xác nhận cấu hình phù hợp trước khi triển khai.