Vít máy đầu tròn rãnh chữ thập GB818 | Kích thước M2–M12 | Mạ kẽm/Thép không gỉ
Tổng quan sản phẩm
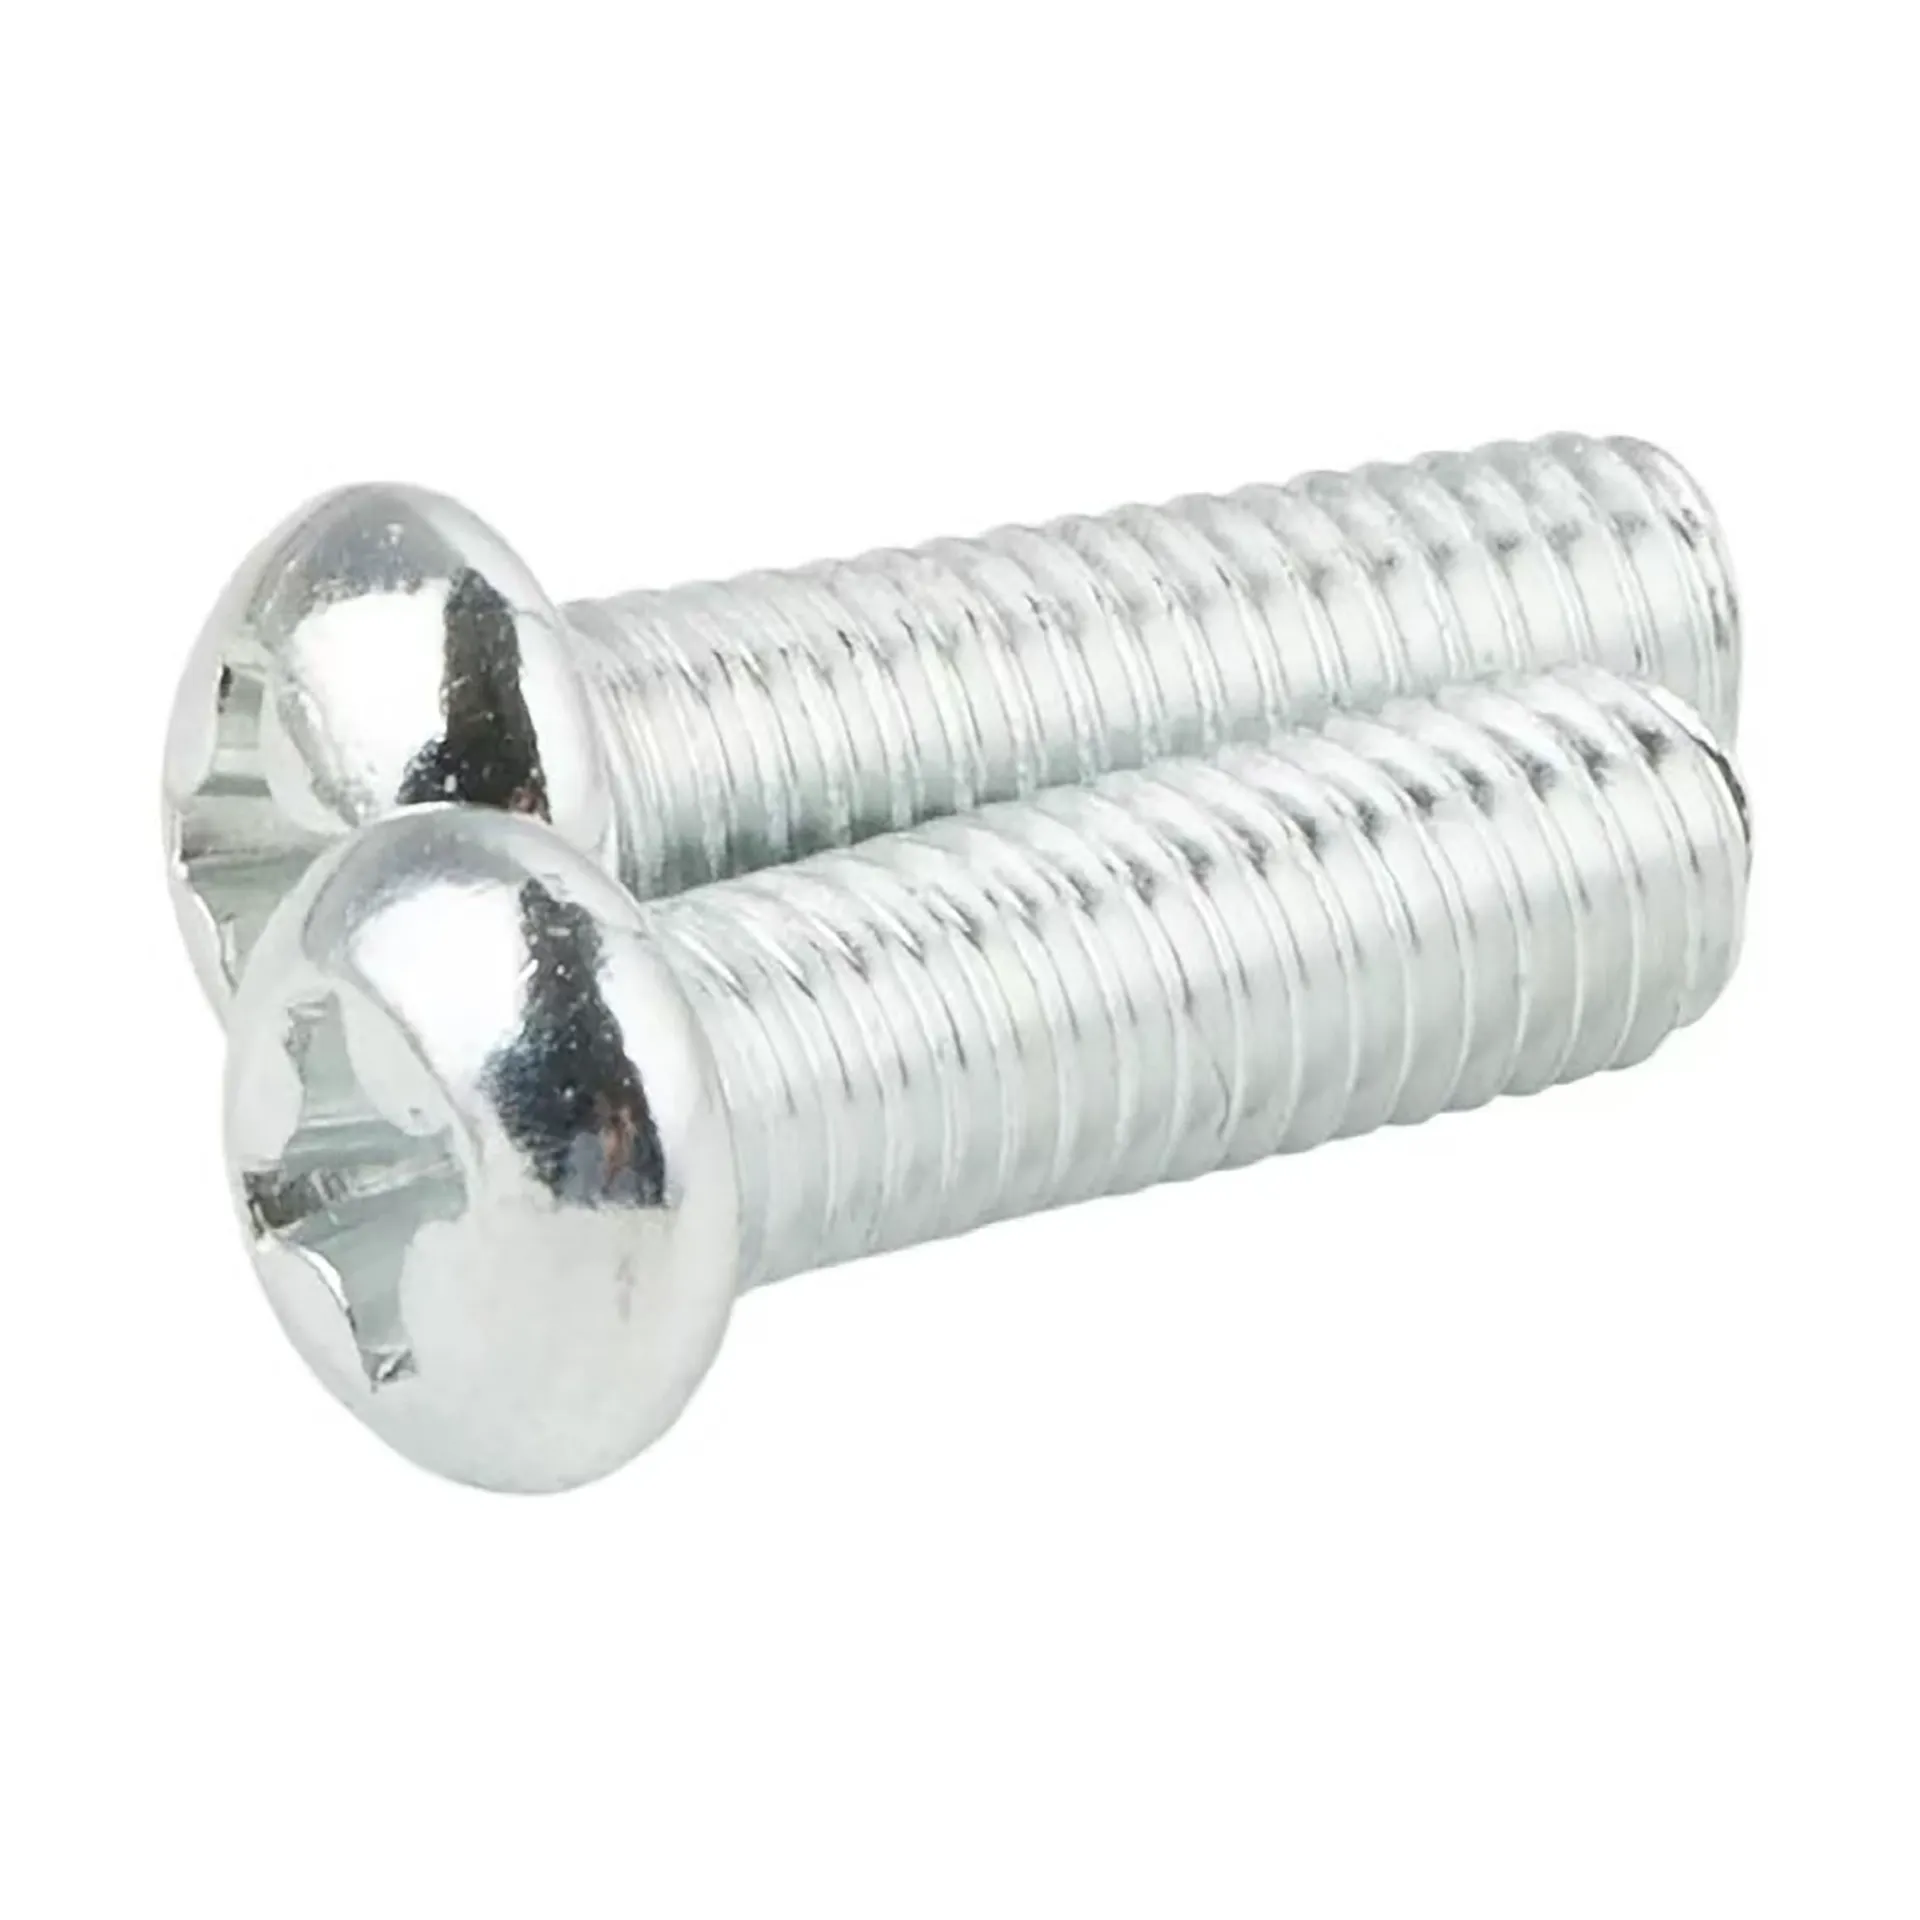
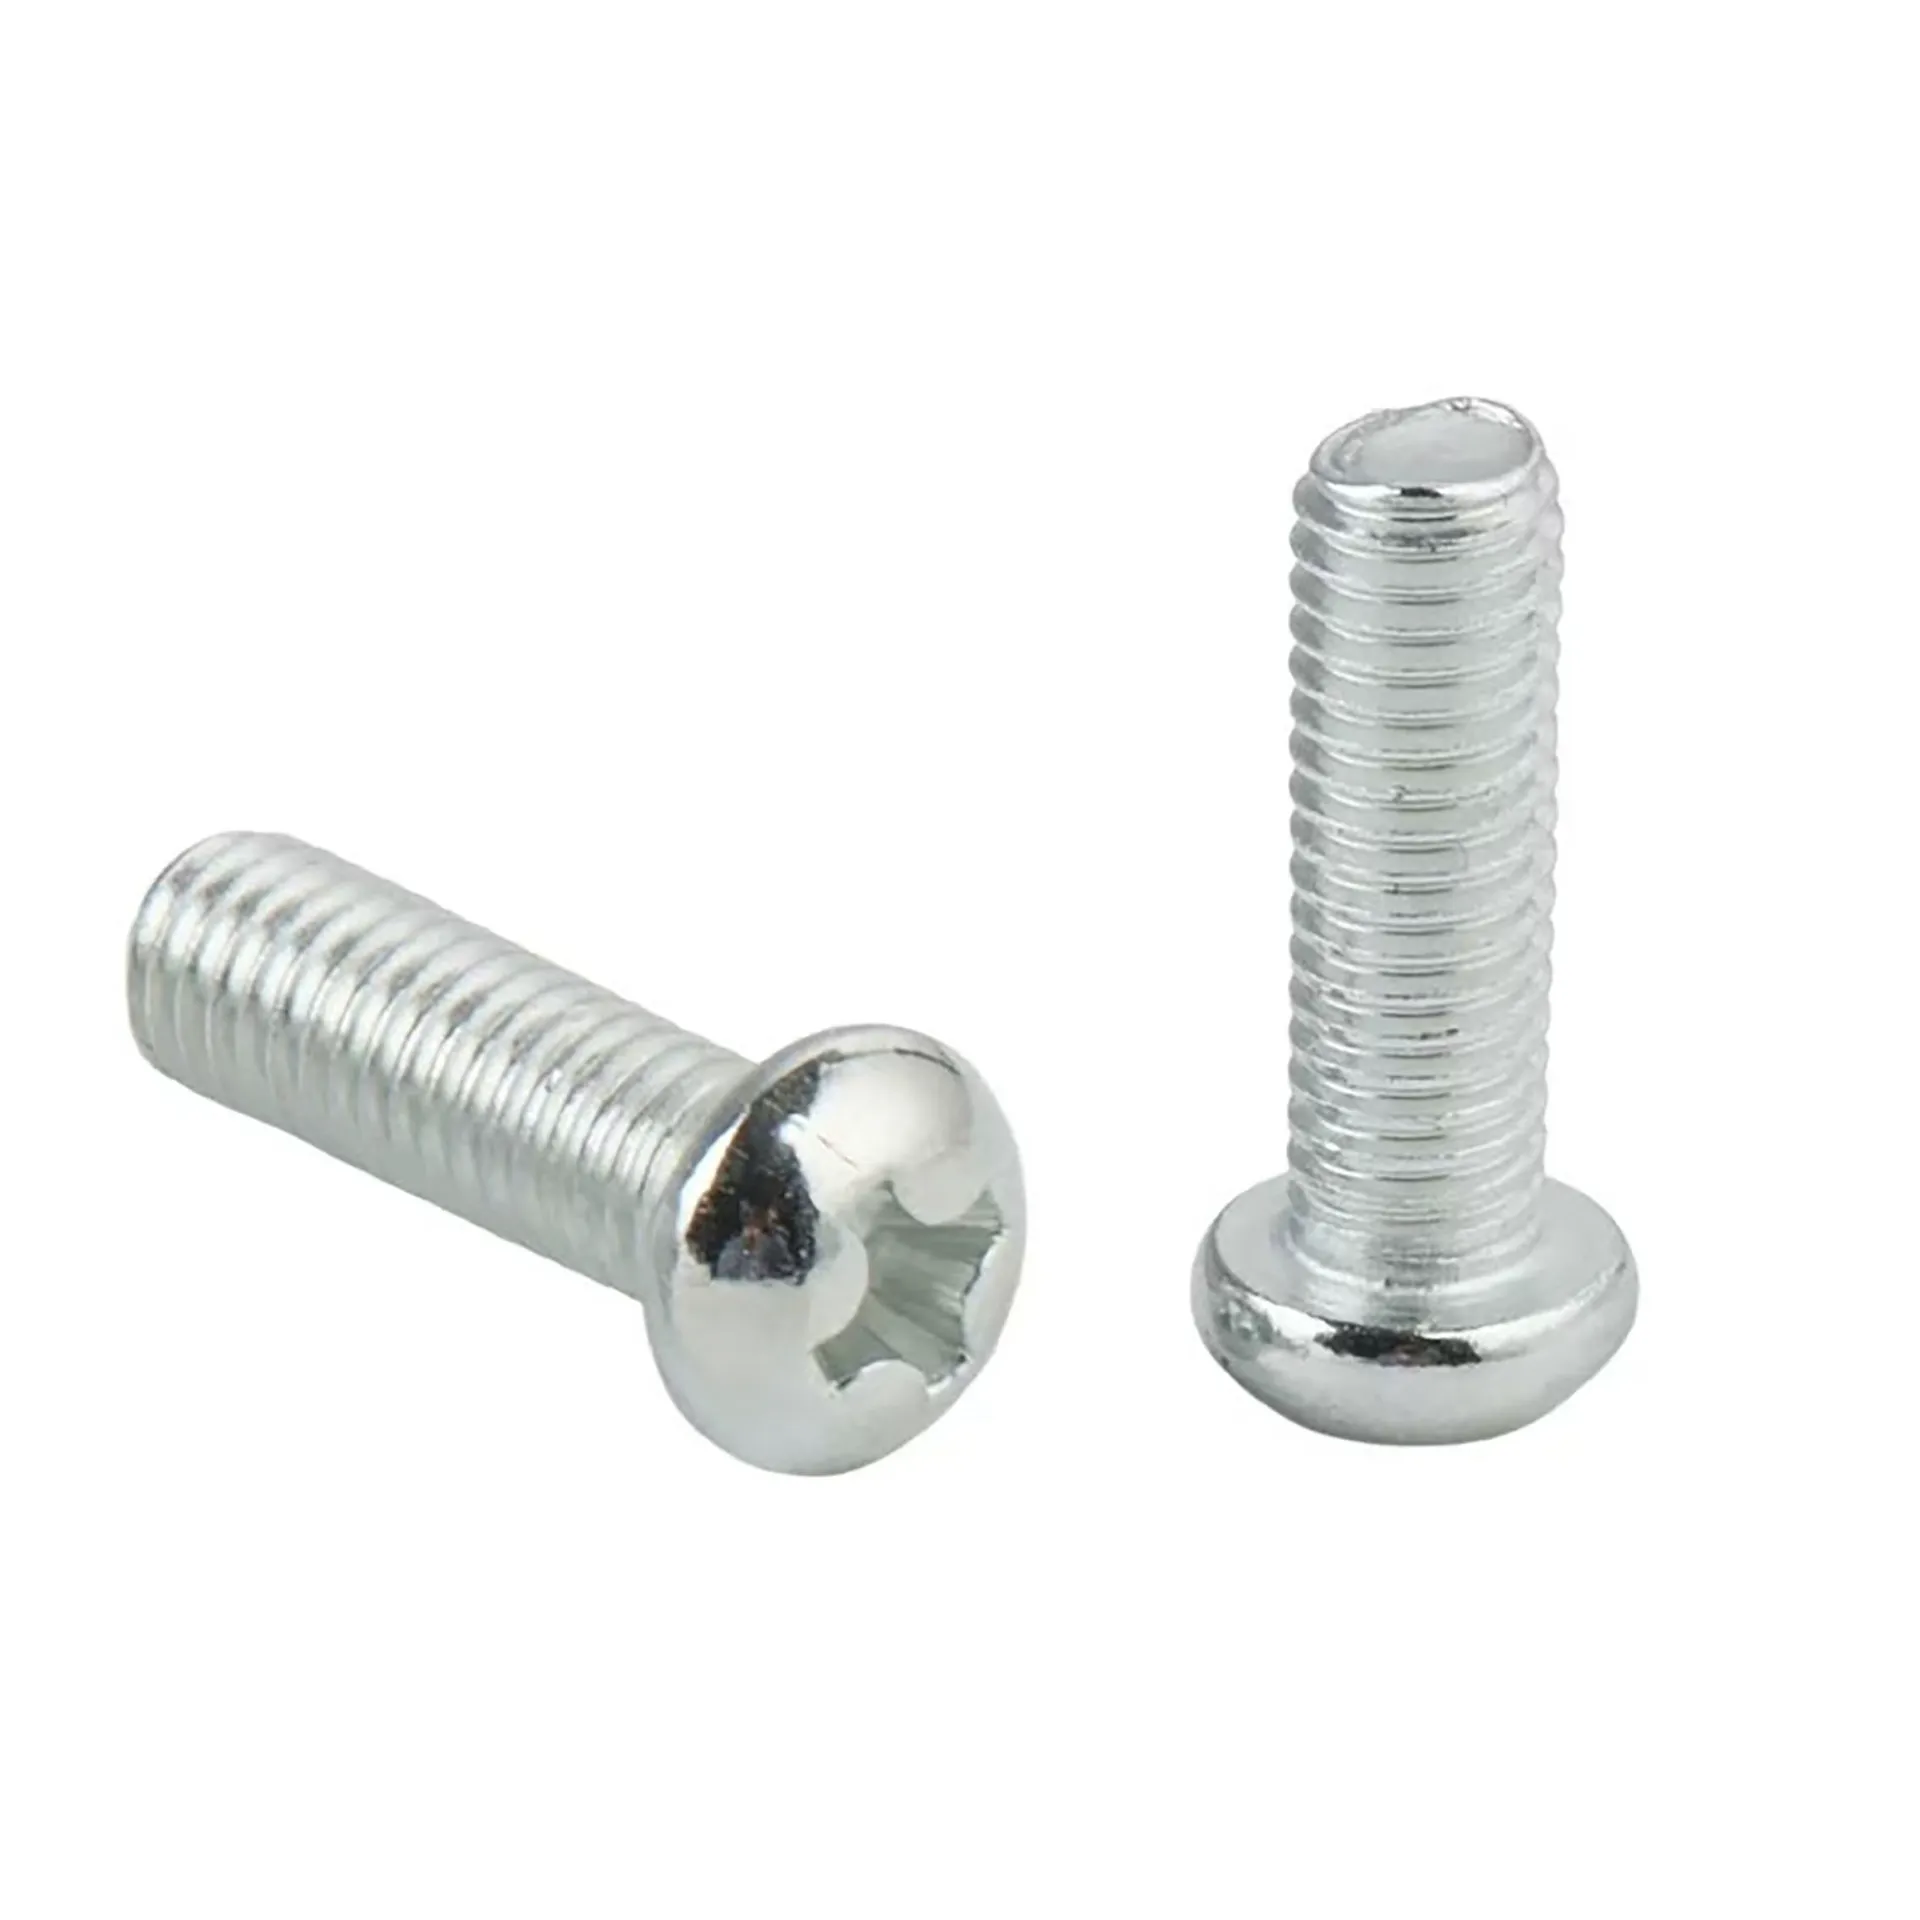
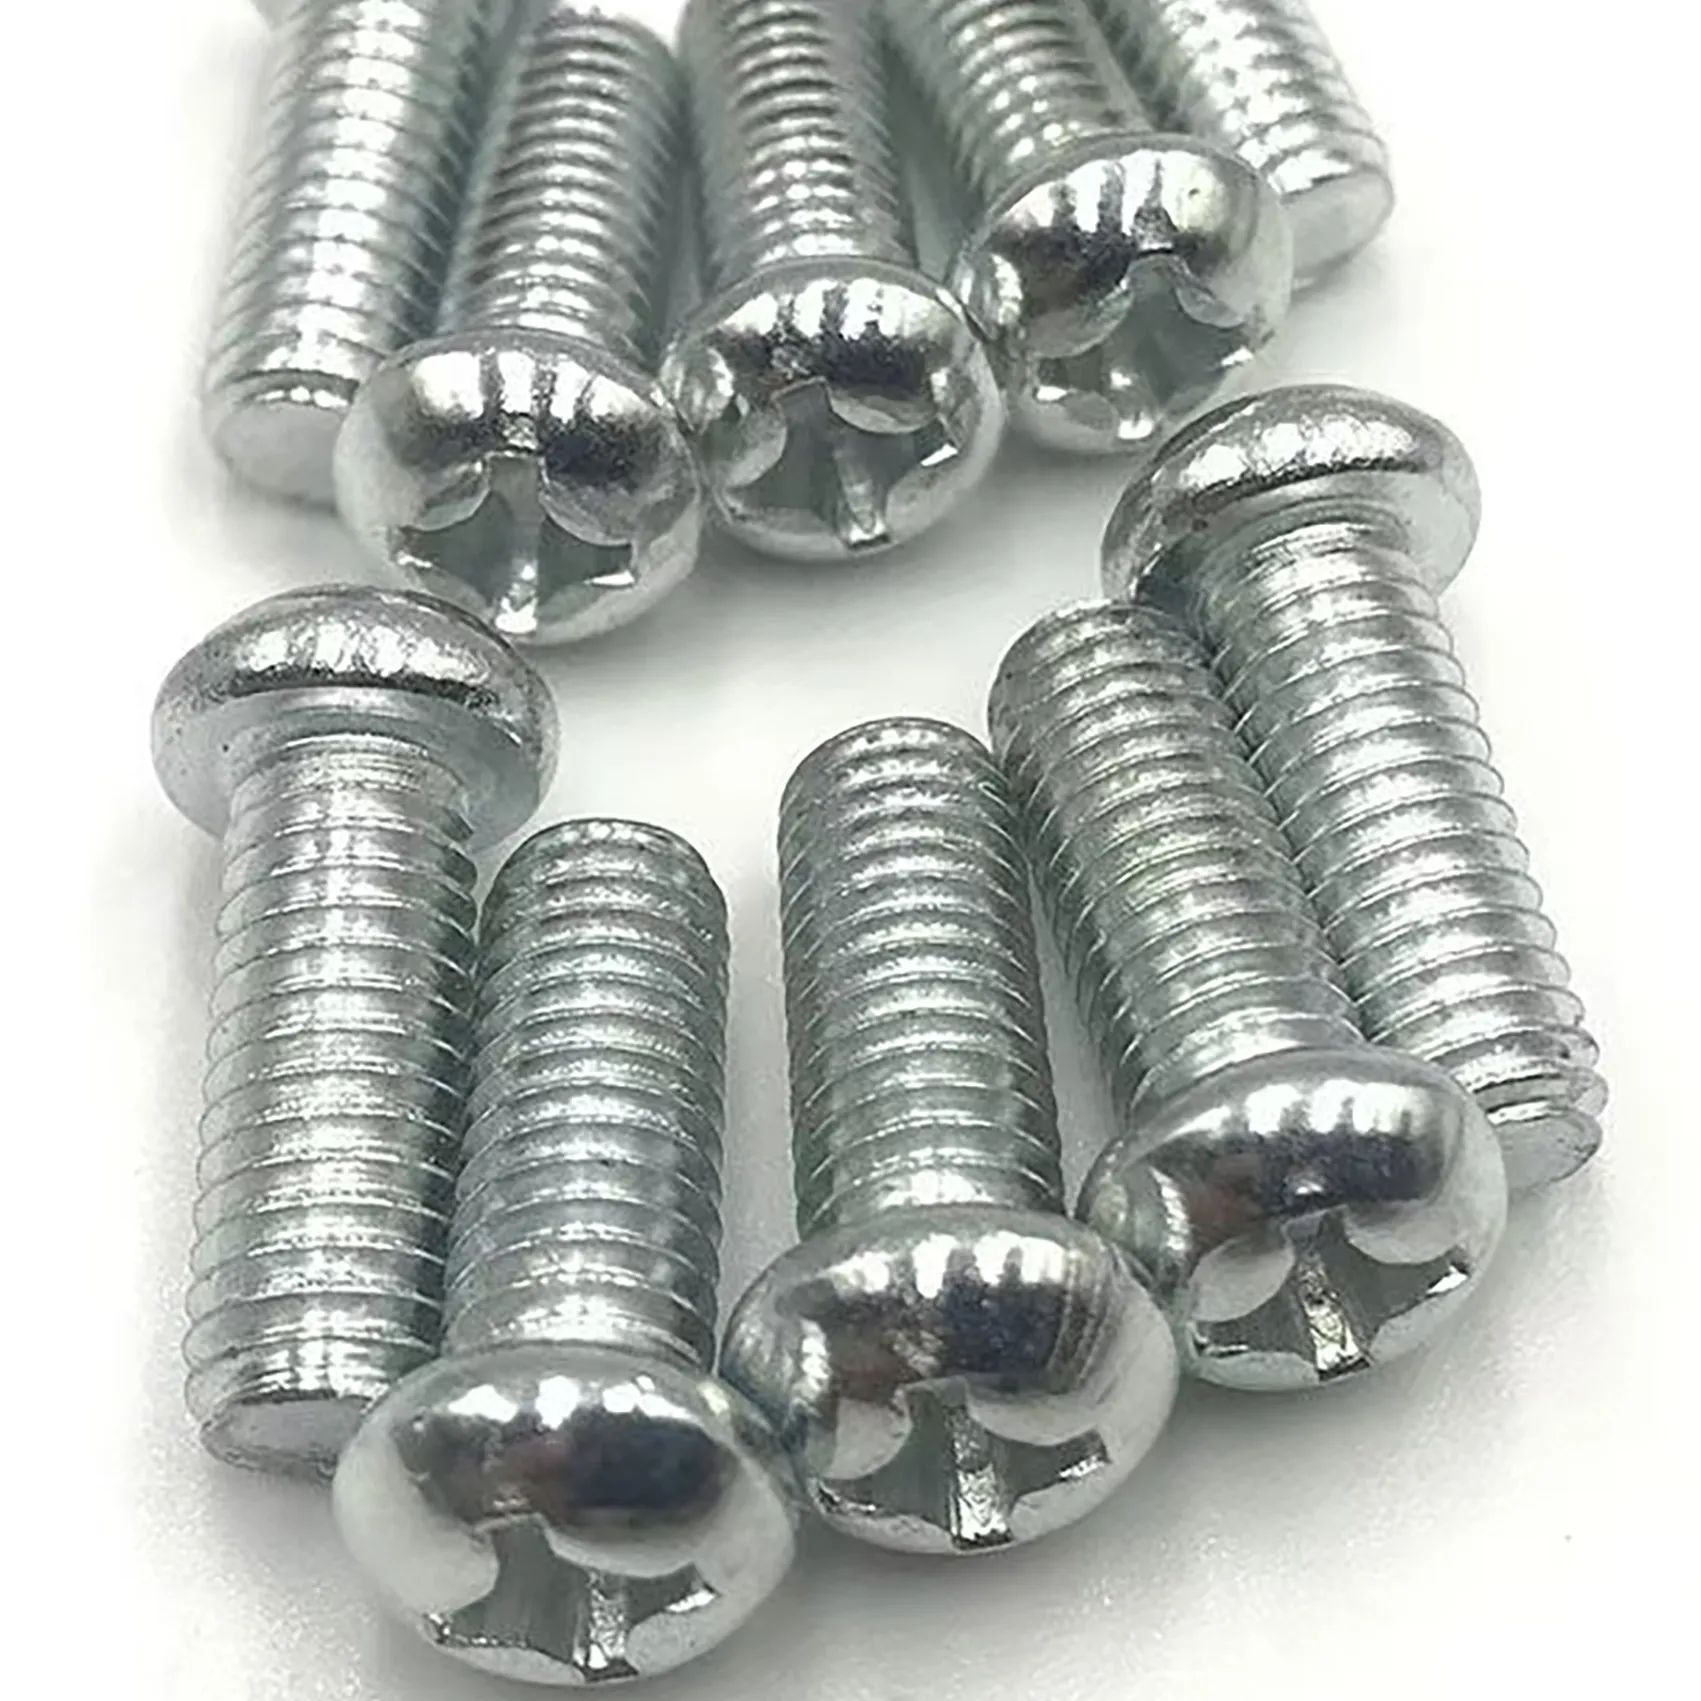
Vít máy đầu tròn rãnh chữ thập GB818 là chi tiết liên kết cơ khí dùng để ghép chặt các bộ phận có lỗ ren tương ứng. Thiết kế đầu tròn tạo bề mặt tiếp xúc rộng và hình dáng gọn gàng sau khi lắp, phù hợp cho nhiều cụm lắp ráp cần mối ghép chắc chắn, đồng đều và có tính thẩm mỹ. Rãnh chữ thập hỗ trợ thao tác siết bằng dụng cụ tương thích, thuận tiện trong lắp ráp thủ công cũng như trong quy trình sản xuất hàng loạt.
Sản phẩm được chế tạo theo tiêu chuẩn GB/T 818-2016 của Trung Quốc; các tiêu chuẩn tham chiếu quốc tế gồm ISO 7045 và DIN 7985. Dải đường kính danh nghĩa được liệt kê từ M1.6 đến M12, trong khi tên sản phẩm tập trung vào các kích thước M2–M12. Chiều dài tổng thể có phạm vi 3–100 mm, được cung cấp theo từng phân đoạn tùy theo đường kính và yêu cầu đặt hàng. Cấu hình vật liệu có thép carbon, thép không gỉ và đồng thau để đáp ứng các nhu cầu sử dụng khác nhau.
Tên sản phẩm: Vít máy đầu tròn rãnh chữ thập GB818
Tiêu chuẩn: GB818 (Trung Quốc), ISO 7045 (quốc tế), DIN 7985 (Đức)
Cấp bền/vật liệu: Thép carbon 4.8/8.8, thép không gỉ A2-70/A4-80, đồng thau H62
Dải kích thước: Đường kính M1.6–M12; chiều dài 3–100 mm
Đặc điểm thiết kế và lựa chọn cấu hình
Đầu vít dạng đầu tròn (pan head) có hình dạng vòm thấp, thích hợp cho những vị trí mà đầu vít vẫn lộ ra ngoài sau khi lắp. Kiểu đầu này giúp phân bố lực ép lên bề mặt tiếp xúc và tạo diện mạo hoàn thiện cho cụm chi tiết. Rãnh truyền động Phillips có các cỡ PH1, PH2 và PH3; việc chọn đúng cỡ đầu vít giúp dụng cụ ăn khớp tốt hơn, hỗ trợ quá trình siết và tháo, đồng thời hạn chế nguy cơ trượt khi thao tác đúng kỹ thuật.
Vật liệu và xử lý bề mặt nên được lựa chọn theo môi trường làm việc, tải trọng và yêu cầu về ngoại quan. Thép carbon cấp 4.8 hoặc 8.8 phù hợp với các yêu cầu cơ tính khác nhau; thép không gỉ A2-70 hoặc A4-80 là lựa chọn cho những ứng dụng cần vật liệu không gỉ; đồng thau H62 có thể được cân nhắc khi thiết kế yêu cầu sử dụng vật liệu đồng thau. Các phương án hoàn thiện gồm mạ kẽm xanh/trắng hoặc mạ kẽm màu, nhuộm đen, phủ Dacromet và thụ động hóa tự nhiên. Lựa chọn lớp phủ phù hợp giúp đáp ứng yêu cầu bảo vệ bề mặt của từng ứng dụng.
- Đường kính danh nghĩa: M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10 và M12.
- Cỡ rãnh Phillips: M1.6–M3 dùng PH1; M4–M6 dùng PH2; M8–M12 dùng PH3, tham chiếu ISO 8764-1.
- Phương án bề mặt: mạ kẽm xanh/trắng, mạ kẽm màu, nhuộm đen, phủ Dacromet hoặc thụ động hóa tự nhiên.
Thông số kỹ thuật và tiêu chuẩn tham chiếu
Bảng dưới đây tổng hợp những thông số chính để hỗ trợ bộ phận kỹ thuật và mua hàng đối chiếu khi lựa chọn vít. Một số kích thước đầu được nêu theo các cỡ tiêu biểu; dung sai đường kính đầu là ±0.15 mm. Chiều dài tiêu chuẩn được cung cấp theo phân đoạn, vì vậy phạm vi cụ thể có thể khác nhau theo đường kính. Ví dụ, vít M4 có chiều dài trong khoảng 5–40 mm và vít M6 có chiều dài trong khoảng 8–60 mm.
Hạng mục thông số | Thông số kỹ thuật | Tiêu chuẩn quốc tế tham chiếu |
Tiêu chuẩn sản phẩm | GB/T 818-2016 (Trung Quốc) | ISO 7045, DIN 7985 |
Kiểu đầu | Đầu tròn | — |
Kiểu truyền động | Rãnh chữ thập Phillips | PH1/PH2/PH3 |
Đường kính danh nghĩa (d) | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 | — |
Đường kính đầu (dk) | M2: 3.8 mm|M3: 5.5 mm|M4: 7.3 mm|M5: 9.3 mm|M6: 10.9 mm|M8: 14.2 mm | Dung sai ±0.15 mm |
Chiều cao đầu (k) | M2: 1.3 mm|M4: 2.6 mm|M6: 3.3 mm|M8: 4.4 mm | — |
Cỡ rãnh Phillips | M1.6–M3: PH1|M4–M6: PH2|M8–M12: PH3 | ISO 8764-1 |
Chiều dài tiêu chuẩn (L) | 3–100 mm (cung cấp theo từng phân đoạn) | — |
Cấp bền/vật liệu | Thép carbon: 4.8, 8.8 | ISO 898-1 (thép carbon) |
Xử lý bề mặt | Mạ kẽm xanh/trắng hoặc mạ kẽm màu|Nhuộm đen|Phủ Dacromet|Thụ động hóa tự nhiên | ASTM B633 (mạ điện) |
Ứng dụng và lợi ích trong sản xuất
Vít máy GB818 có thể sử dụng trong các cụm cơ khí và thiết bị cần ghép các chi tiết có ren, chẳng hạn như vỏ máy, bảng lắp ráp, thiết bị điện, đồ gá và các bộ phận máy móc. Dải kích thước đa dạng giúp kỹ sư chọn đường kính và chiều dài phù hợp với không gian lắp đặt, chiều dày chi tiết và yêu cầu liên kết. Khi thiết kế mối ghép, cần đối chiếu kích thước vít với lỗ ren, chiều sâu ăn ren và khoảng hở xung quanh đầu vít để bảo đảm lắp đặt chính xác.
Đối với nhà sản xuất và đơn vị thu mua B2B, việc lựa chọn một dòng vít có nhiều tùy chọn vật liệu, cấp bền và xử lý bề mặt có thể hỗ trợ chuẩn hóa linh kiện trên nhiều cấu hình sản phẩm. Kiểu truyền động Phillips phổ biến giúp thuận tiện trong lựa chọn dụng cụ và quy trình lắp ráp. Các kích thước, tiêu chuẩn và cấp bền được trình bày rõ ràng cũng hỗ trợ đối chiếu bản vẽ, lập danh mục vật tư và kiểm soát yêu cầu kỹ thuật trong quá trình đặt hàng.
Khi xác định sản phẩm, nên nêu rõ đường kính danh nghĩa, chiều dài, vật liệu, cấp bền và lớp phủ mong muốn. Đồng thời, cần kiểm tra kiểu rãnh và cỡ đầu dụng cụ tương ứng, cũng như điều kiện môi trường sử dụng để lựa chọn phương án bề mặt thích hợp. Các số liệu về kích thước đầu trong bảng là những giá trị tham khảo được liệt kê theo từng cỡ; với yêu cầu lắp ghép cụ thể, người mua nên xác nhận thông số áp dụng cho kích thước và cấu hình thực tế trước khi sản xuất hoặc đặt hàng số lượng lớn.
Việc tuân thủ các tiêu chuẩn tham chiếu GB/T 818-2016, ISO 7045, DIN 7985, ISO 8764-1 và ISO 898-1 giúp quá trình đánh giá thông số có cơ sở đối chiếu rõ ràng. Tiêu chuẩn ASTM B633 được nêu làm tham chiếu cho mạ điện. Nhờ các lựa chọn kích thước và hoàn thiện bề mặt, dòng vít này có thể đáp ứng nhiều nhu cầu lắp ráp công nghiệp mà vẫn giữ được sự nhất quán trong lựa chọn linh kiện.