Vít trí lục giác chìm đầu lõm DIN 916 GB/T80 | Thép hợp kim | Cố định trục
Tổng quan về vít trí lục giác chìm đầu lõm
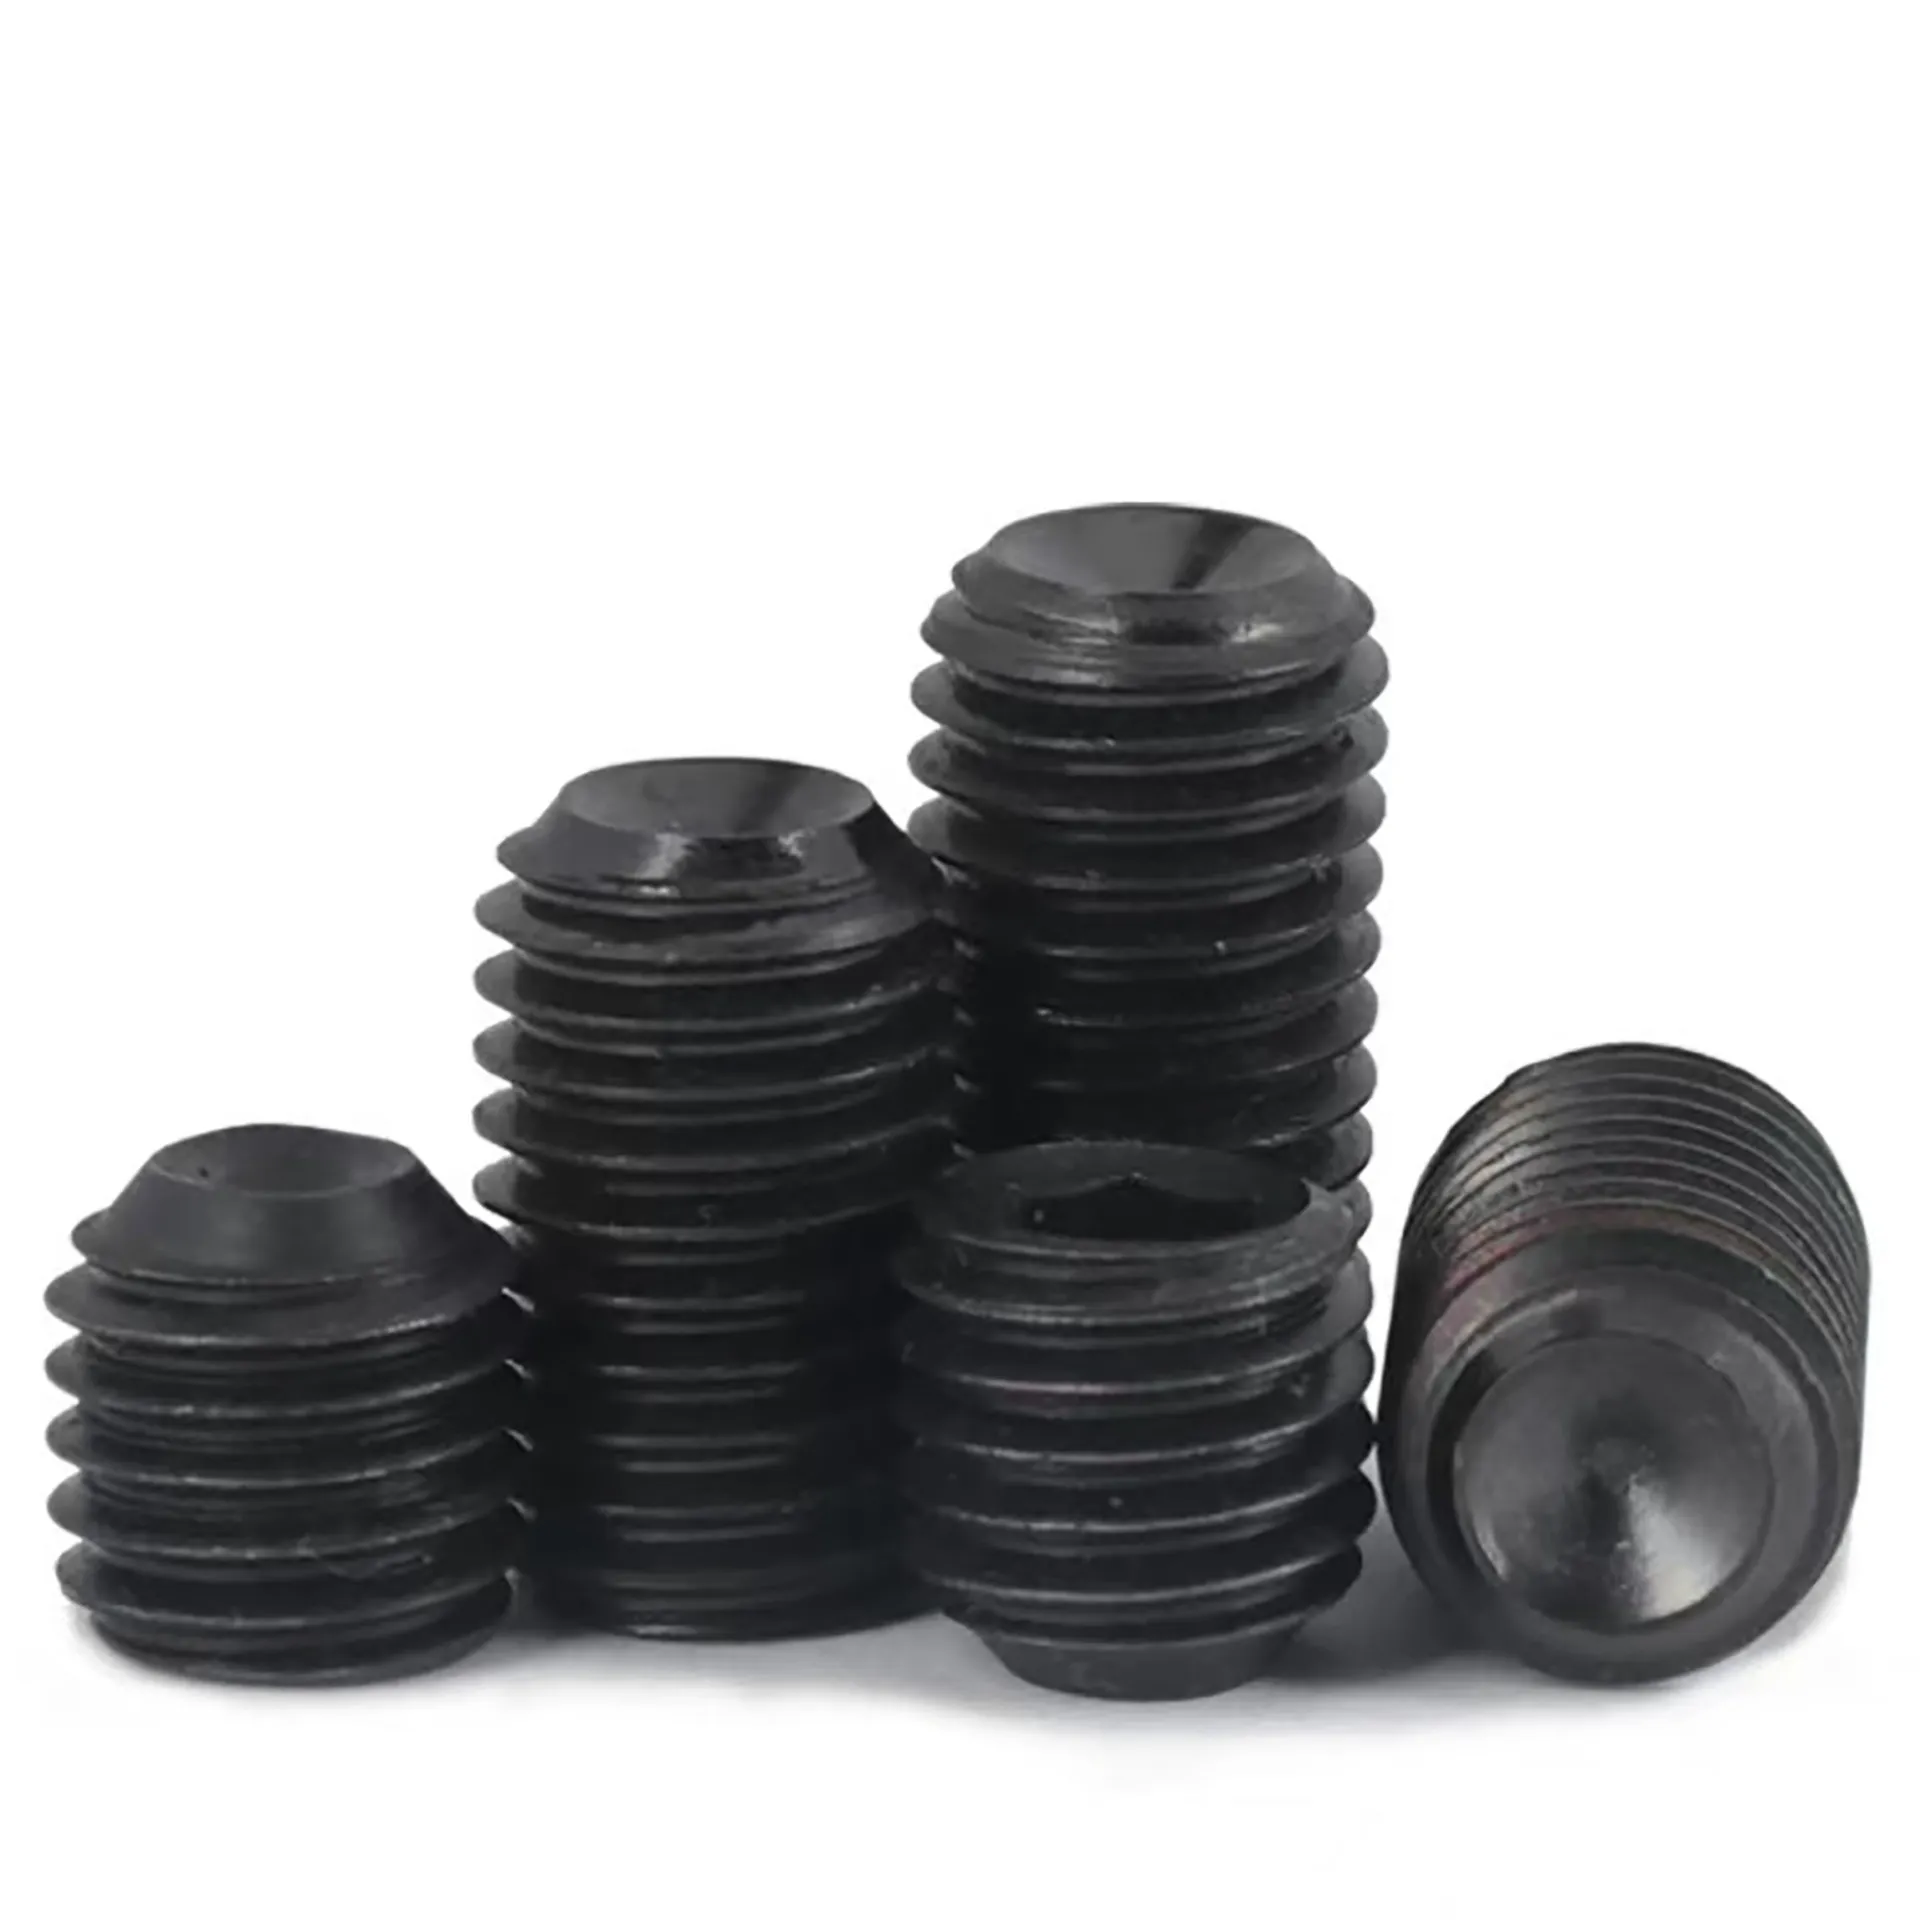
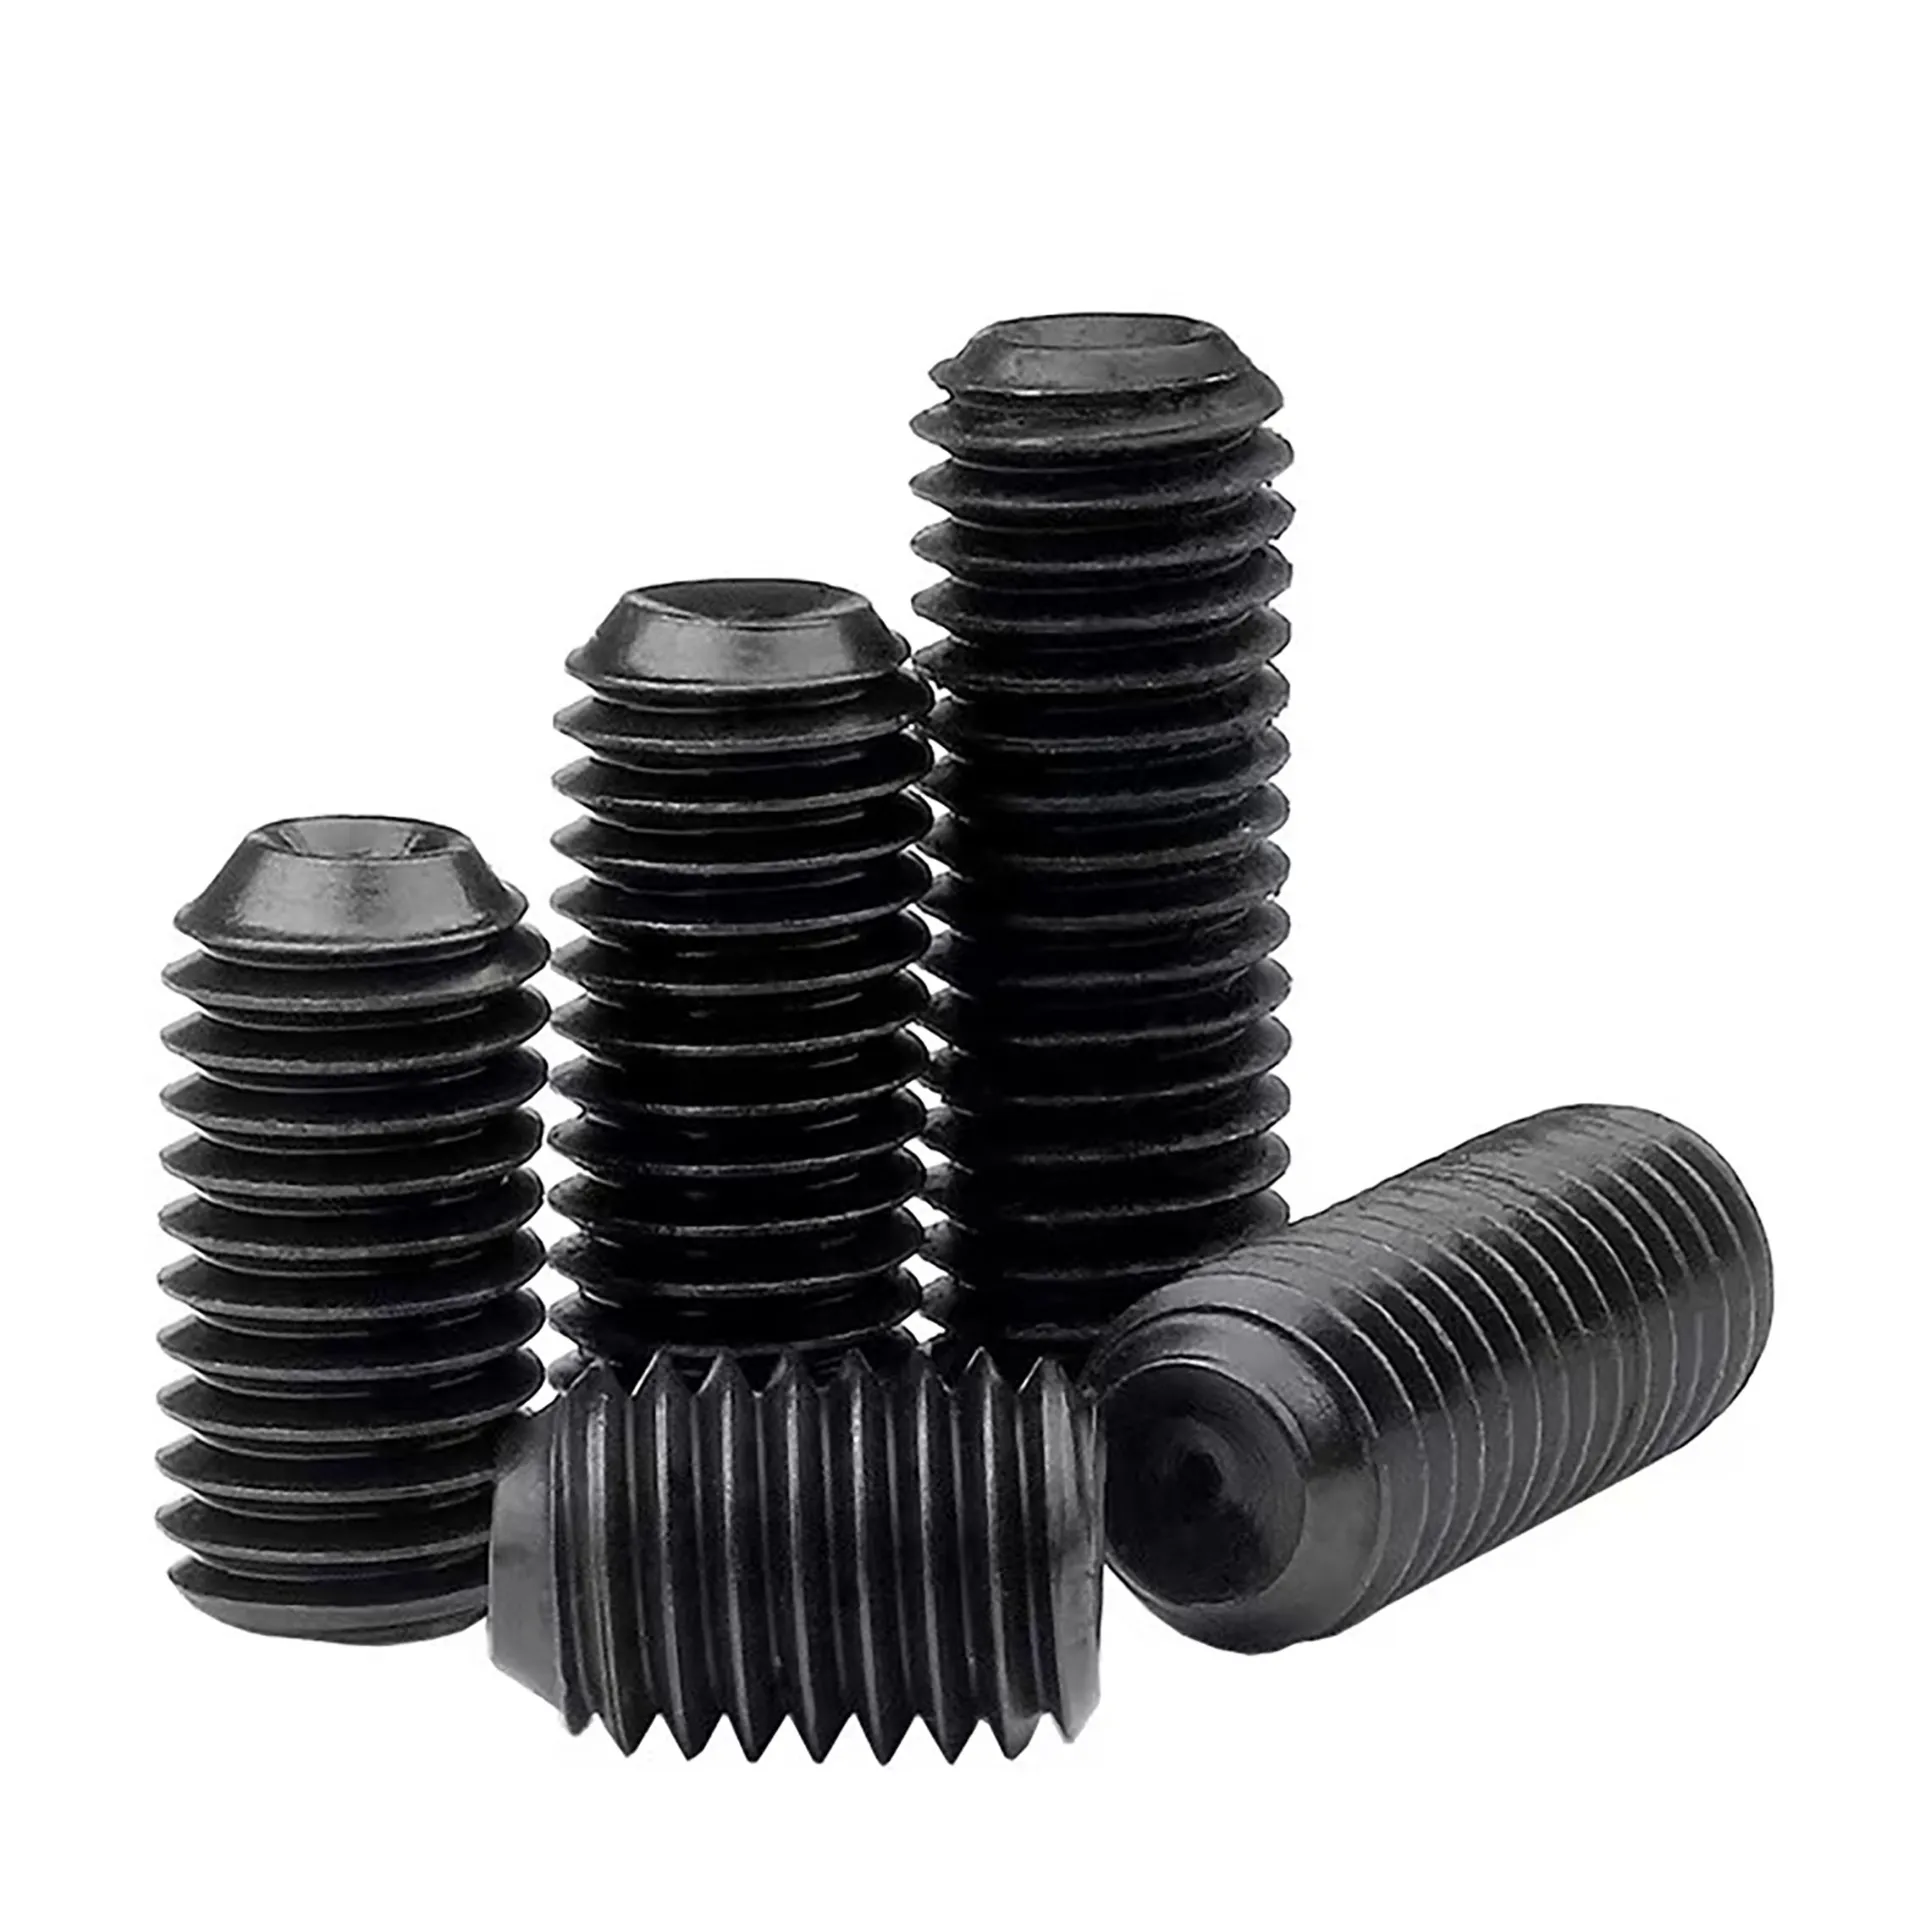
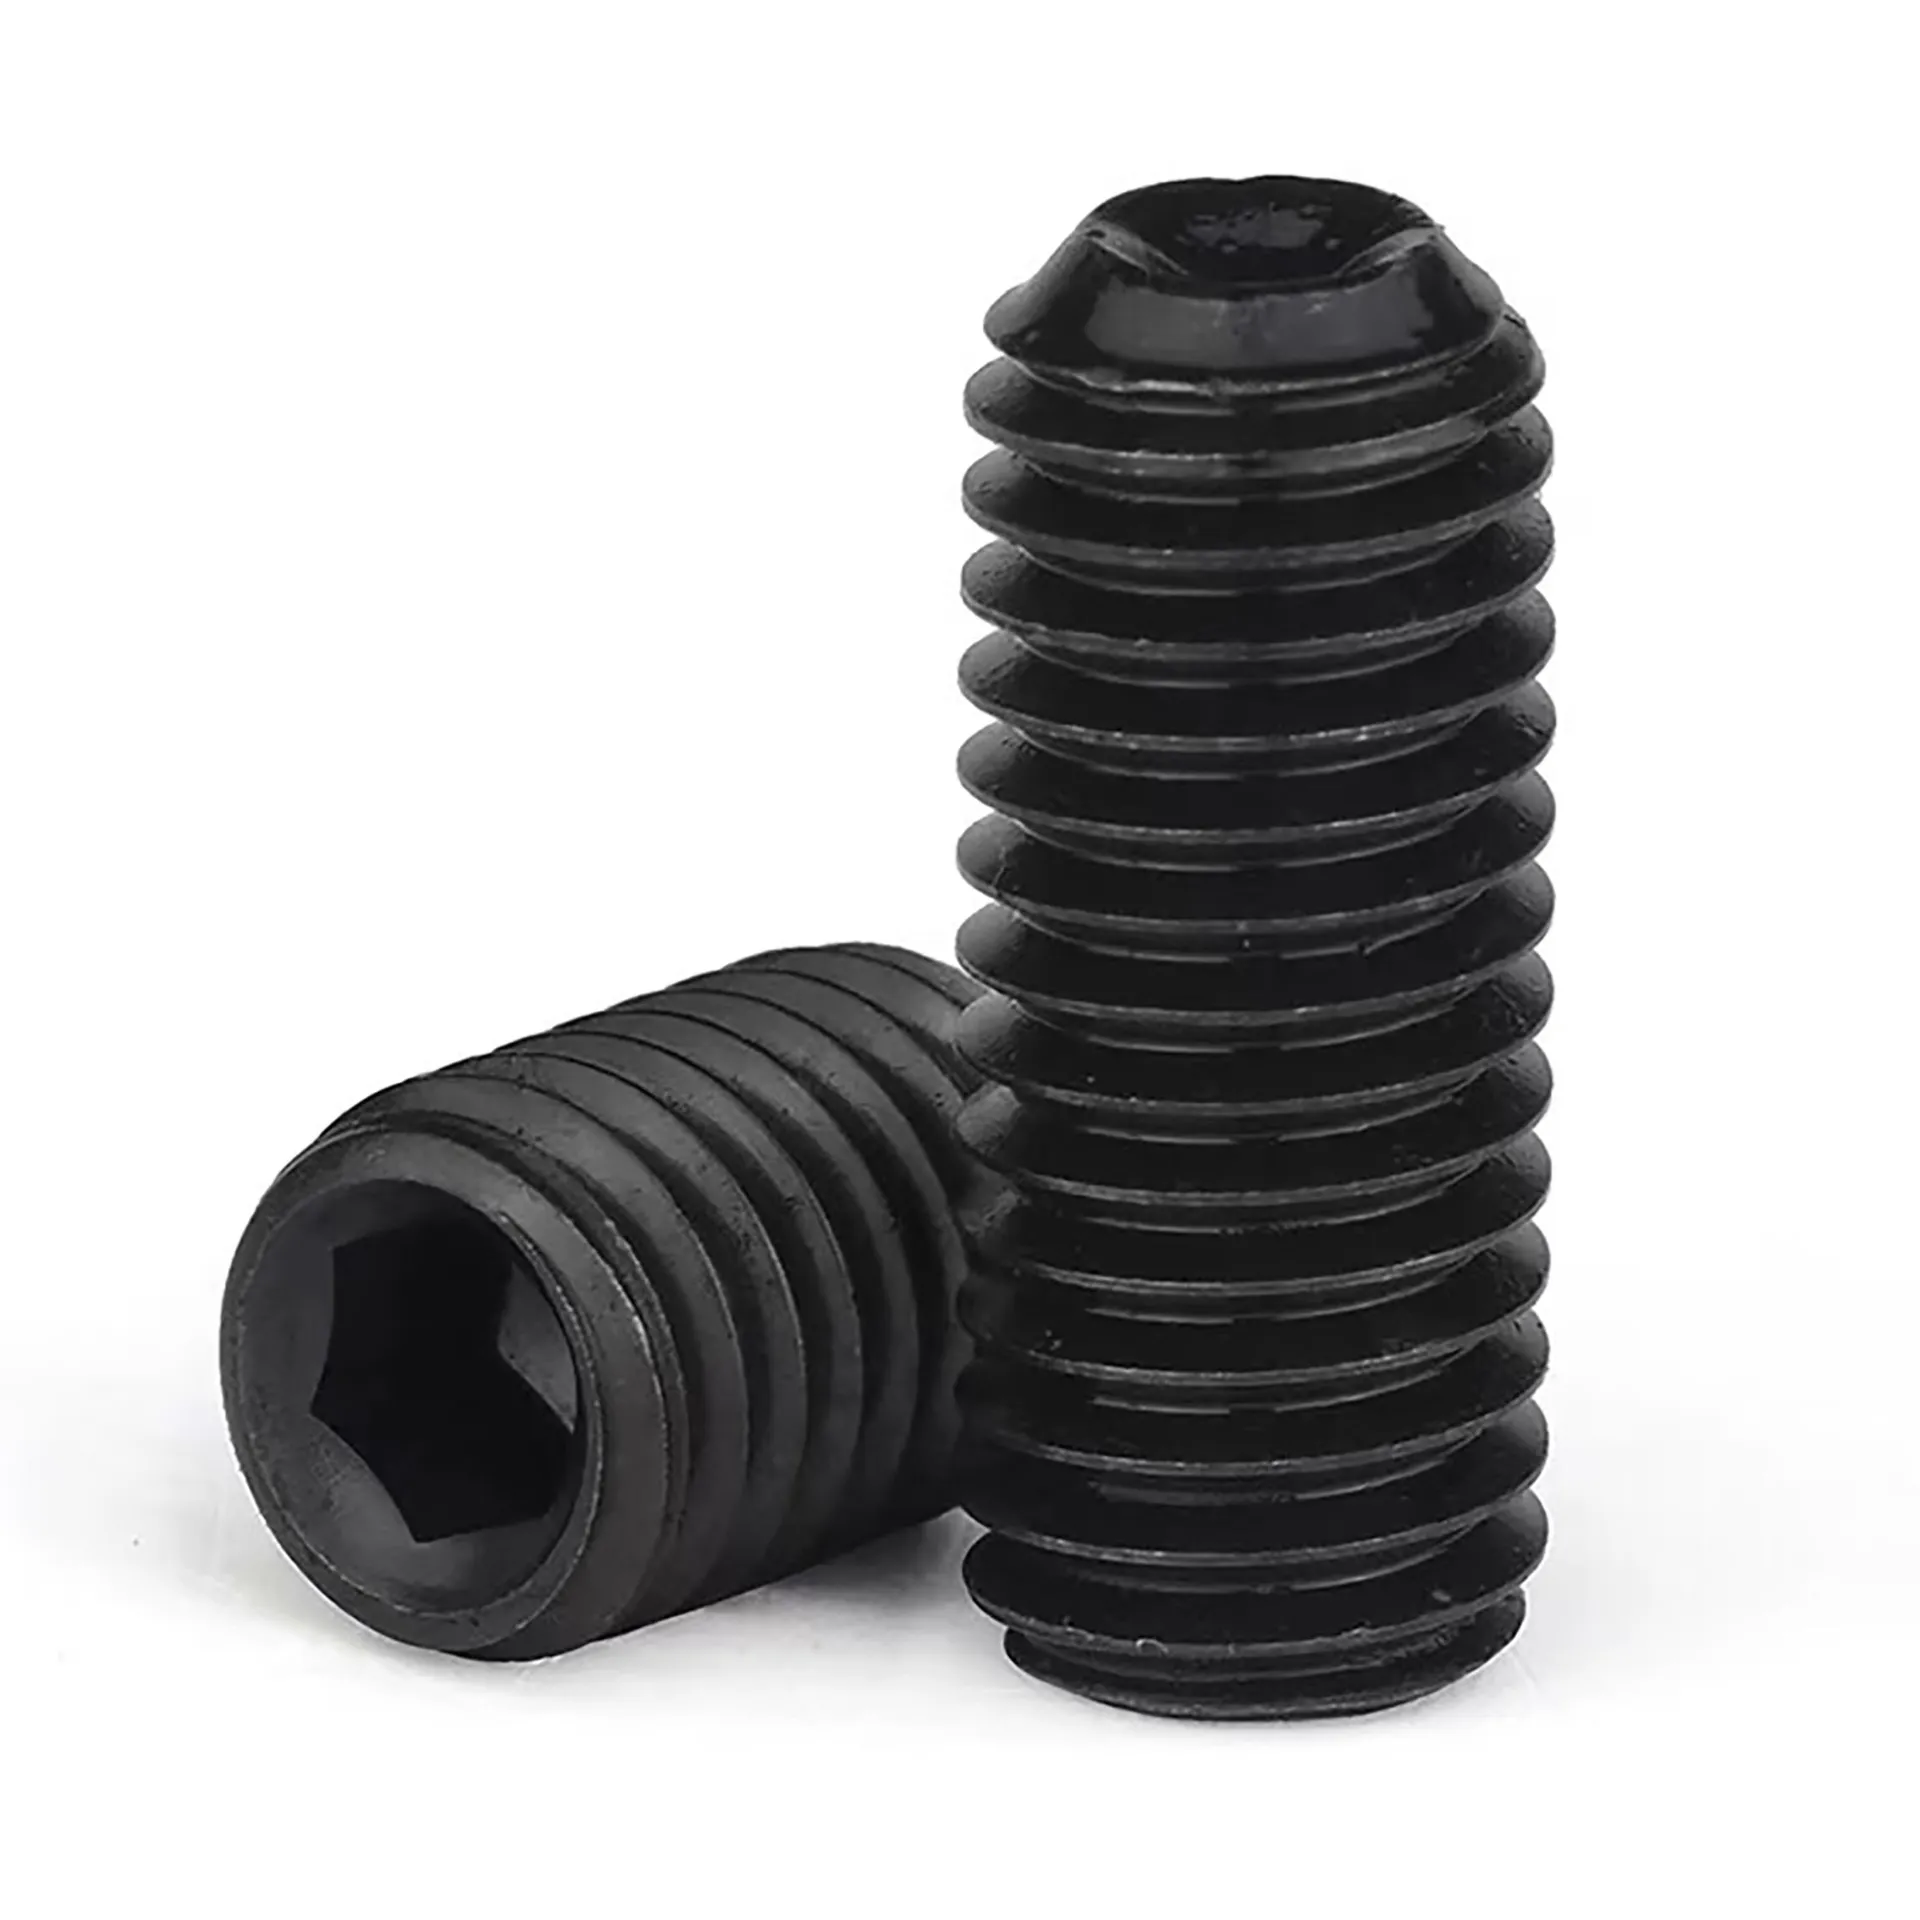
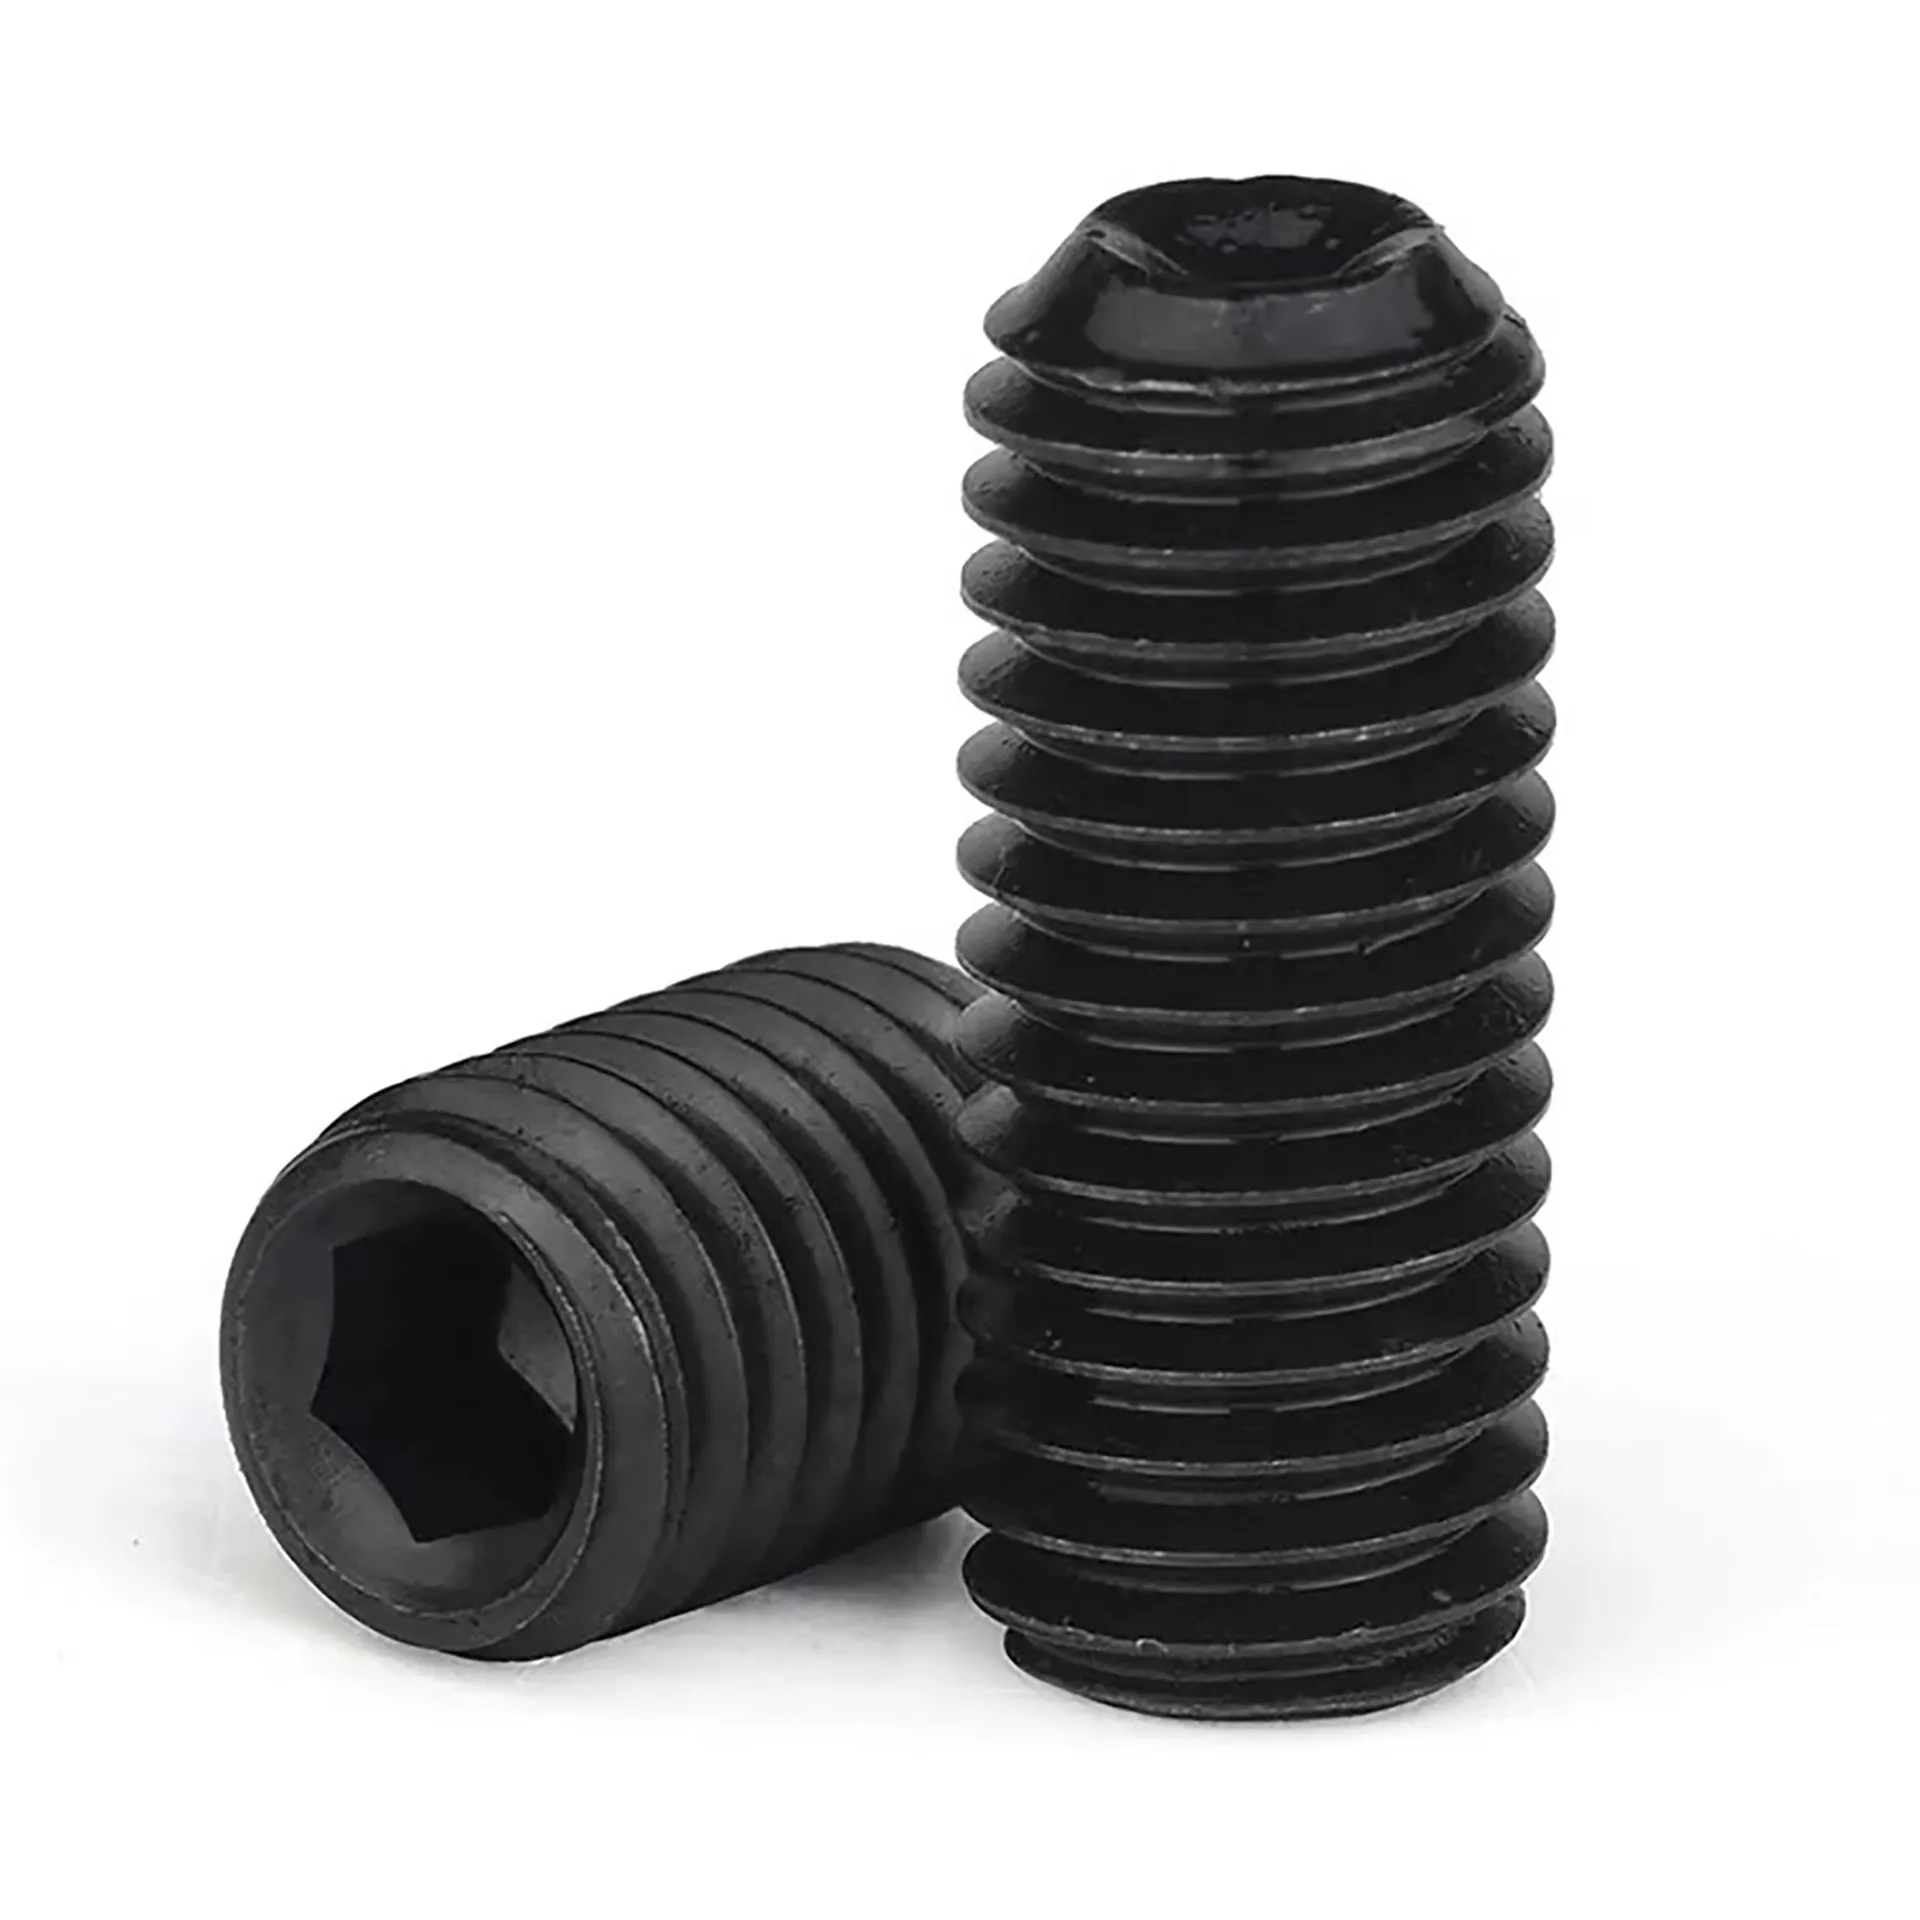
Vít trí là loại vít không có đầu nhô cao, được thiết kế để lắp chìm vào lỗ ren trên chi tiết. Sản phẩm này có kiểu dẫn động lục giác chìm và đầu mũi lõm dạng cốc, phù hợp với các ứng dụng cần cố định trục, bánh răng, puly hoặc các chi tiết cơ khí khác mà không làm cản trở bề mặt lắp ráp. Sản phẩm được giới thiệu theo tiêu chuẩn DIN 916 và GB/T80, chế tạo từ thép hợp kim theo thông tin sản phẩm.
Khi siết vít, đầu mũi lõm tạo điểm tiếp xúc với bề mặt chi tiết và có thể ăn vào vật liệu ở độ sâu khoảng 0,5–1 mm theo thông tin kỹ thuật. Cấu tạo này giúp hạn chế xoay tương đối và dịch chuyển trong quá trình vận hành. Do vít được lắp chìm, giải pháp cũng hỗ trợ tạo cụm lắp gọn, giảm phần cứng nhô ra và phù hợp với những vị trí có không gian lắp đặt hạn chế.
Chức năng và ứng dụng trong lắp ráp cơ khí
Vít trí đầu lõm thường được lựa chọn khi cần cố định vị trí tương đối giữa các bộ phận mà không sử dụng đầu vít lớn hoặc kết cấu kẹp cồng kềnh. Lực siết được truyền qua ổ lục giác chìm bằng dụng cụ phù hợp, trong khi phần thân ren tạo liên kết với lỗ ren của chi tiết lắp. Để đạt hiệu quả ổn định, cần lựa chọn đúng kích thước ren, chiều dài vít, vị trí lỗ và mô-men siết cho cụm cụ thể.
- Cố định vị trí theo chu vi giữa trục và moay-ơ, chẳng hạn như cụm bánh răng hoặc puly.
- Hỗ trợ ngăn các chi tiết như ổ trục và khớp nối dịch chuyển dọc trục trong quá trình làm việc.
- Đơn giản hóa kết cấu lắp ráp trong một số thiết kế, nơi vít trí có thể thay thế kết nối bằng then theo yêu cầu của ứng dụng.
- Phù hợp với máy móc, thiết bị truyền động và cụm chi tiết cần bề mặt ngoài gọn, hạn chế các bộ phận nhô ra.
Ổ lục giác chìm là lựa chọn phổ biến cho thao tác siết cần mô-men tương đối cao và cho phép tiếp cận vít trong vị trí hẹp. Các kiểu rãnh dẹt hoặc bake cũng được dùng trong một số thiết kế tải nhẹ hoặc nhạy cảm về chi phí. Khi lắp đặt, nên sử dụng dụng cụ lục giác có kích thước chính xác, giữ trục vít thẳng với lỗ ren và tránh làm hỏng cạnh ổ dẫn động hoặc ren của chi tiết.
Đặc điểm kết cấu và lựa chọn kiểu đầu vít
Dẫn động và hình dạng đầu mũi
Kiểu lục giác chìm hỗ trợ truyền lực siết trực tiếp từ dụng cụ vào vít và thường được ưu tiên trong các cụm cơ khí cần lắp đặt gọn. Đầu mũi lõm tạo vùng tiếp xúc với chi tiết được cố định; đặc tính ăn bám của mũi góp phần hạn chế hiện tượng xoay hoặc lỏng do rung động khi được lựa chọn và lắp đúng cách. Mức độ giữ chặt thực tế còn phụ thuộc vào vật liệu, độ cứng bề mặt, hình học lỗ lắp, tải trọng và quy trình siết.
Bảng dưới đây tóm tắt các đặc điểm cấu tạo và tình huống sử dụng được nêu cho dòng sản phẩm:
Bộ phận | Kiểu / đặc điểm | Tình huống ứng dụng |
Kiểu dẫn động | Lục giác chìm | Siết chặt với mô-men cao; đây là kiểu thông dụng nhất. |
| Rãnh dẹt / bake | Ứng dụng tải nhẹ hoặc ưu tiên chi phí. |
Kiểu đầu mũi | Đầu lõm dạng cốc | Tăng khả năng chống rung; độ ăn sâu tham khảo 0,5–1 mm. |
Khi xem xét thay thế kết nối bằng then, cần đánh giá đầy đủ tải trọng, vật liệu và yêu cầu an toàn của cụm máy; vít trí không mặc nhiên phù hợp với mọi thiết kế. Việc kiểm tra độ ăn khớp của ren và khả năng tiếp cận dụng cụ trước khi sản xuất hàng loạt giúp giảm thời gian lắp ráp, hạn chế hư hỏng và hỗ trợ bảo trì thuận tiện hơn.
Vật liệu, xử lý bề mặt và thông số kỹ thuật
Dòng vít có các tùy chọn vật liệu và xử lý bề mặt theo phạm vi tiêu chuẩn được liệt kê bên dưới. Việc lựa chọn cần căn cứ vào tải trọng cơ học, môi trường làm việc, nguy cơ ăn mòn và yêu cầu tương thích của cụm lắp. Các giá trị dưới đây là thông số được công bố cho các lựa chọn tương ứng, không nên áp dụng đồng nhất cho mọi phiên bản.
Hạng mục | Phạm vi tiêu chuẩn | Ghi chú |
Vật liệu
| Thép carbon (4.8/8.8/12.9) | Cấp bền 12.9: độ bền kéo ≥1220 MPa. |
Thép không gỉ (A2-70/A4-80) | A4-80: chống ăn mòn trong nước biển. | |
Xử lý bề mặt
| Mạ kẽm, ôxit đen | Lớp kẽm ≥5 μm (thử nghiệm phun sương muối 48 giờ). |
Lớp phủ Dacromet | Thử nghiệm phun sương muối >480 giờ (khả năng chống ăn mòn cao). | |
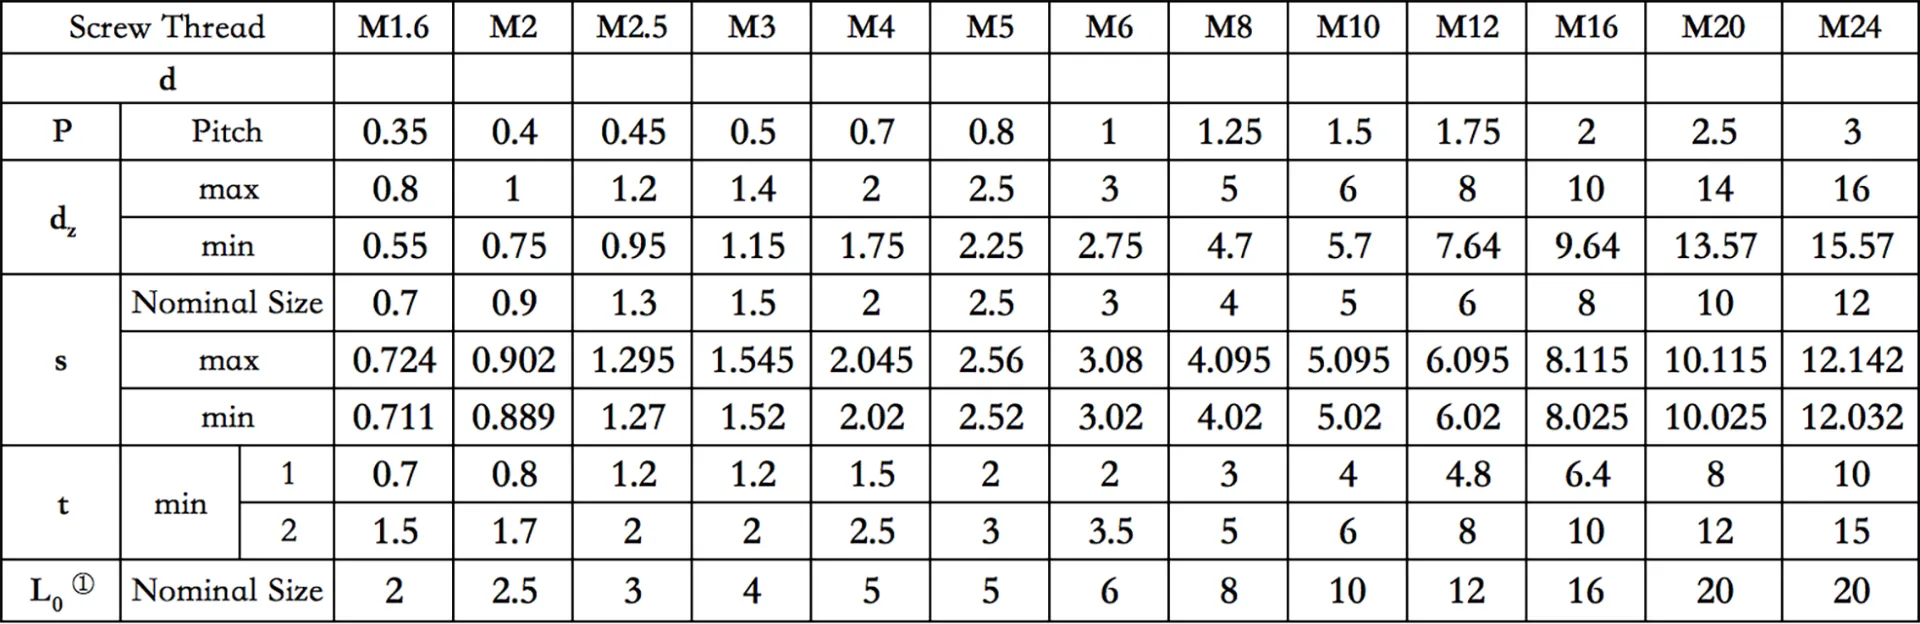
Kích thước ren | M1.6–M24 | Ren mịn (M8×0.75) giúp tăng khả năng chống tự lỏng. |
Yêu cầu mô-men | Vít M6: 5–7 N·m | Có thể sử dụng keo khóa ren để tăng khả năng chống rung. |
Dải kích thước ren từ M1.6 đến M24 hỗ trợ lựa chọn cho nhiều cấp độ lắp ráp. Với vít M6, mô-men tham khảo là 5–7 N·m; cần đối chiếu với cấu hình thực tế, vật liệu nền và hướng dẫn lắp đặt để tránh siết quá mức. Ren mịn như M8×0.75 được nêu là lựa chọn giúp tăng khả năng chống lỏng. Trong môi trường rung động, keo khóa ren có thể được cân nhắc như một biện pháp bổ trợ phù hợp.
Mạ kẽm và ôxit đen là các lựa chọn xử lý bề mặt cơ bản được liệt kê; lớp phủ Dacromet được nêu cho nhu cầu chống ăn mòn cao hơn. Thép không gỉ A4-80 phù hợp với yêu cầu chống ăn mòn trong môi trường nước biển theo thông tin sản phẩm. Khi chọn vật liệu hoặc lớp phủ, doanh nghiệp nên xác nhận điều kiện tiếp xúc hóa chất, độ ẩm, nhiệt độ và yêu cầu kiểm tra chất lượng của ứng dụng.
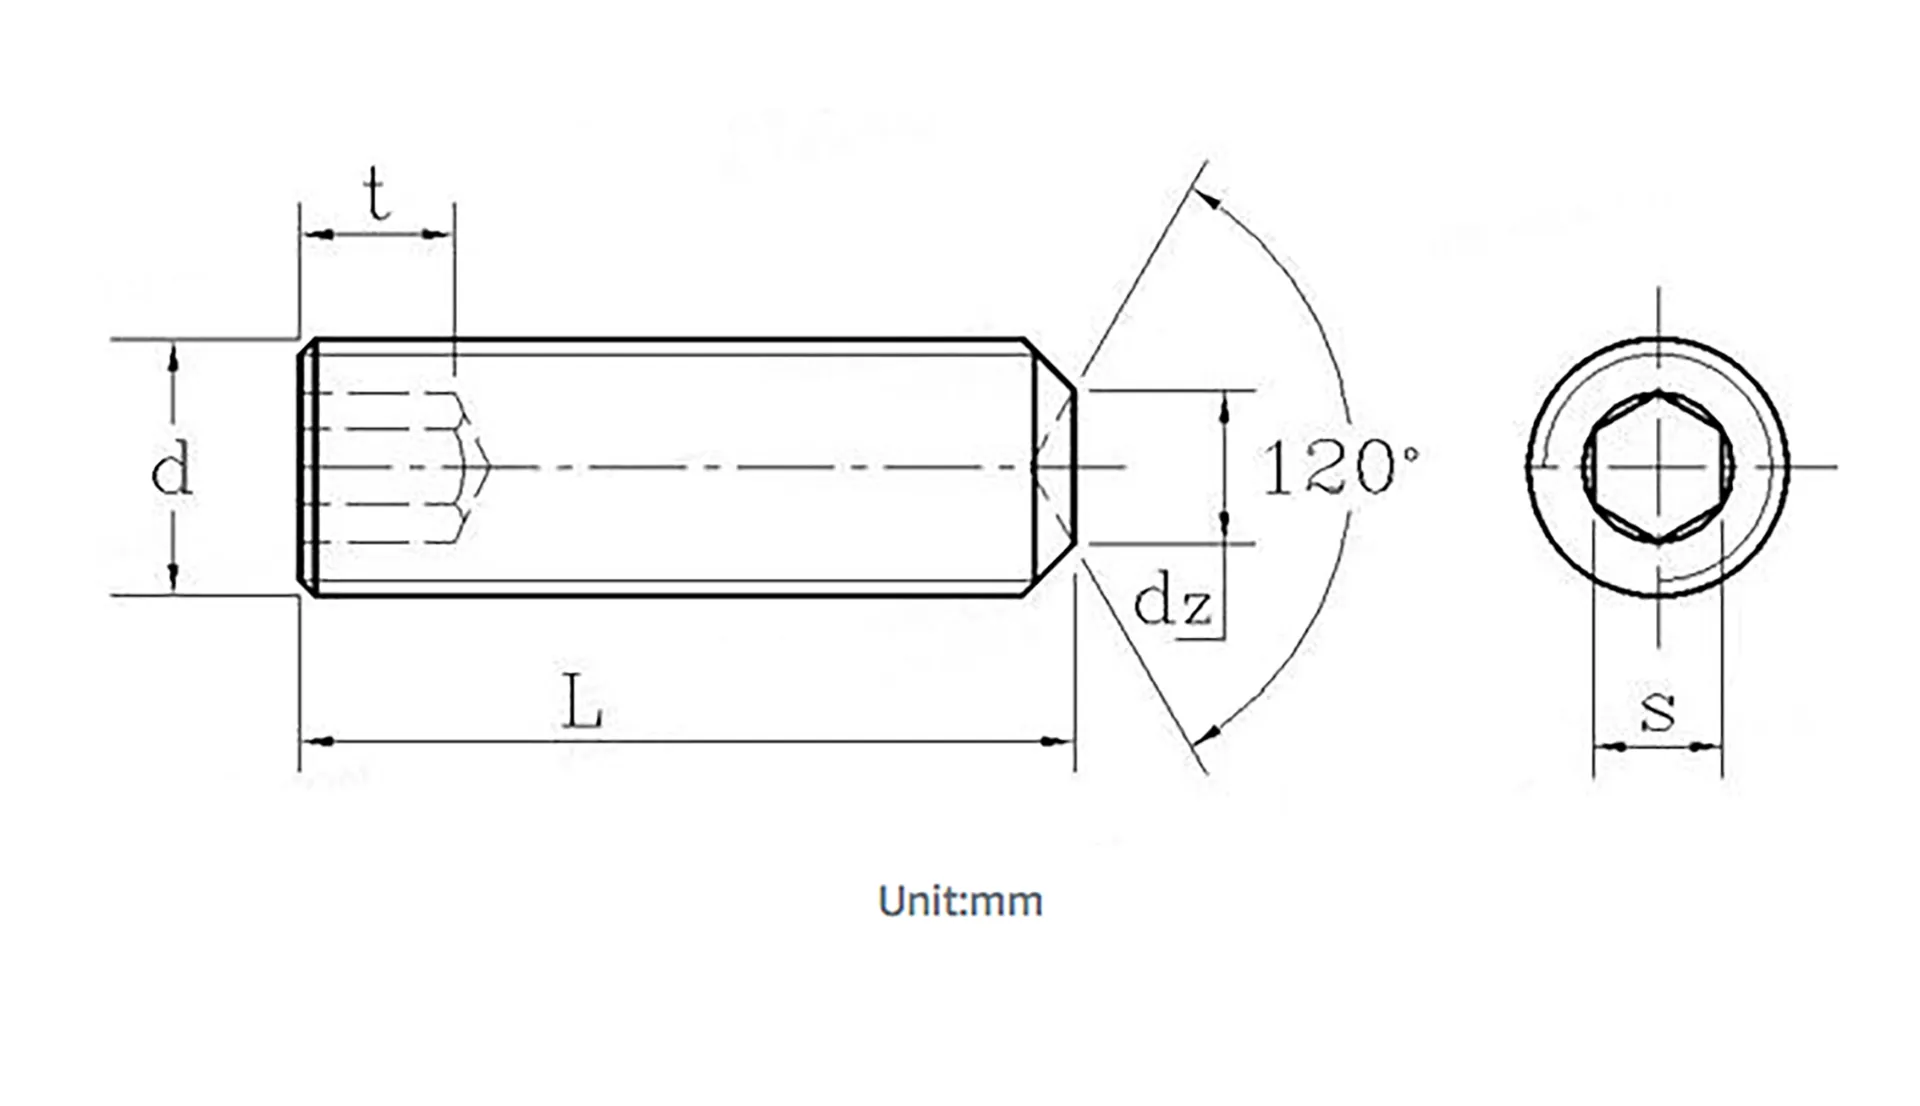
Việc chuẩn hóa thông số vít trí giữa các cụm máy giúp đơn giản hóa quản lý vật tư, hỗ trợ lắp ráp và bảo trì, đồng thời giảm nguy cơ chọn nhầm kích cỡ. Doanh nghiệp có thể đối chiếu tiêu chuẩn DIN 916, GB/T80, kích thước ren, cấp bền, kiểu phủ và yêu cầu mô-men trước khi xác nhận phương án sử dụng. Với các ứng dụng quan trọng, nên thử nghiệm lắp thực tế để xác minh độ ăn khớp, khả năng giữ vị trí và độ phù hợp với môi trường vận hành.