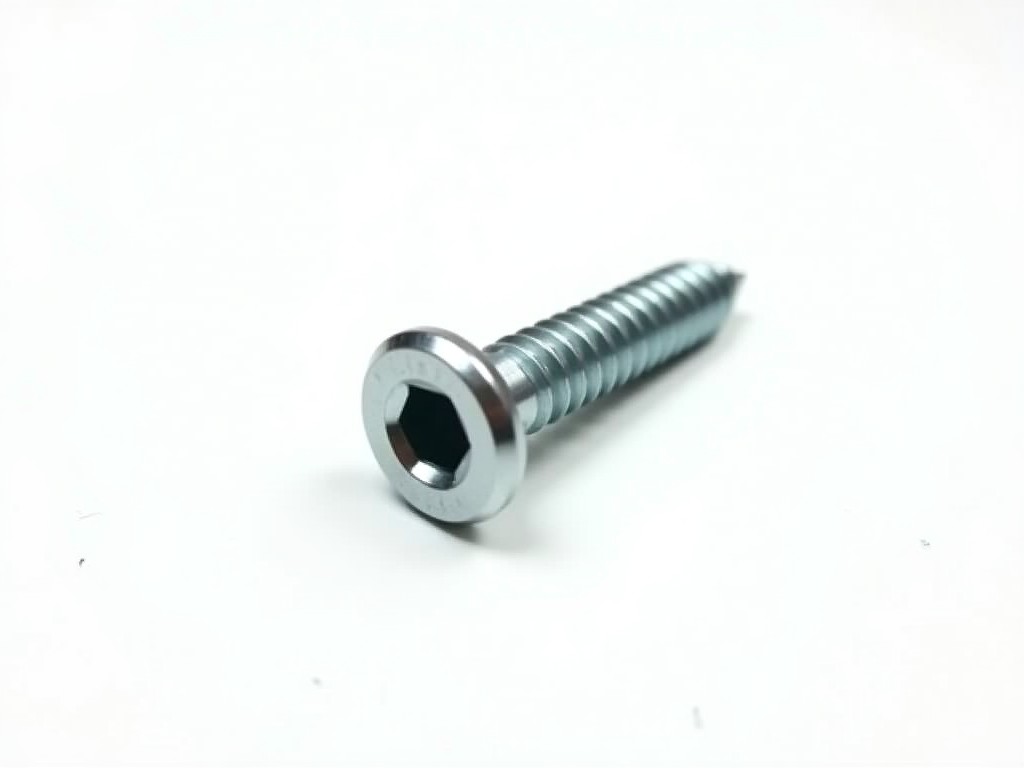
Nhà máy sản xuất bu lông chìm đầu bằng lục 10x32 tùy chỉnh
Nhà máy sản xuất bu lông chìm đầu bằng lục 10x32 tùy chỉnh
Việc sử dụng các bu lông chìm đầu bằng lục (flat head socket cap screw) kích thước M10x32 đòi hỏi sự chính xác tuyệt đối về thông số hình học để đảm bảo bề mặt phẳng hoàn toàn sau khi lắp đặt vào các lỗ khoát (countersunk). Tại nhà máy sản xuất chuyên dụng, chúng tôi tập trung vào việc cung cấp các dòng linh kiện không chỉ đáp ứng tiêu chuẩn kích thước mà còn tùy biến theo các yêu cầu đặc thù về cơ tính của từng dự án kỹ thuật cụ thể.
Thông số kỹ thuật chi tiết của bu lông chìm đầu bằng 10x32
Dòng bu lông M10x32 được thiết kế với đầu hình nón, cho phép phần đầu nằm ẩn dưới bề mặt chi tiết, giúp giảm lực cản gió, tăng tính thẩm mỹ và đảm bảo an toàn vận hành trong các môi trường cơ khí yêu cầu không gian phẳng. Lõi lục giác bên trong (hex socket) cho phép truyền mô-men xo xoắn cao, giảm thiểu rủi ro trượt đầu vít so với các loại đầu dốc phẳng thông thường.
- Đường kính ren (d): M10 tiêu chuẩn Metric hoặc ren mịn theo yêu cầu.
- Chiều dài (L): 32mm (tính từ đỉnh đầu đến cuối thân).
- Kiểu đầu: Đầu bằng (Flat head/Countersunk) với góc hợp thường là 60 độ.
- Kích thước lục giác: Thường sử dụng size 6mm theo tiêu chuẩn ISO/DIN.
Khả năng tùy biến theo yêu cầu kỹ thuật chuyên sâu
Không chỉ dừng lại ở các kích thước tiêu chuẩn, nhà máy của chúng tôi cho phép khách hàng lựa chọn vật liệu và xử lý bề mặt để đối mặt với các môi trường làm việc khắc nghiệt. Việc lựa chọn đúng vật liệu quyết định trực tiếp đến tuổi thọ và khả năng chịu lực ăn mòn của toàn bộ hệ thống máy móc.
Đối với các ứng dụng chịu tải trọng lớn, thép carbon cấp độ 12.9 thường được ưu tiên xử lý để đạt độ cứng HRC cần thiết. Ngược lại, trong các môi trường hóa chất hoặc sản xuất thực phẩm, thép không gỉ AISI 304 hoặc 316 là lựa chọn tối ưu nhờ đặc tính kháng oxy hóa cao. Chúng tôi cũng có thể tùy chỉnh bước ren (ren thô hoặc ren mịn) để đáp ứng các yêu cầu về độ ổn định trong các thiết bị rung động cao.
| Đặc tính tùy biến | Thông số kỹ thuật | ỨỨng dụng tiêu biểu |
|---|---|---|
| Vật liệu sản xuất | Thép 12.9, 304, 316, Titanium, Carbon Steel | Máy móc nặng, ngành hàng không |
| Lớp phủ bề mặt | Nhuộm điện kẽm, mạ kẽm đen, mạ Nickel, Teflon | Môi trường biển, linh kiện điện tử |
| Loại ren | Ren thô (Coarse), Ren mịn (Fine) | Thiết bị rung động cao, cơ khí chính xác |
Quy trình sản xuất và kiểm soát chất lượng tại nhà máy
Quy trình sản xuất bu lông chìm đầu bằng lục được thực hiện trên dây chuyền khép kín từ khâu chọn phôi đến khi kiểm định cuối cùng. Chúng tôi sử dụng công nghệ gia công nguội (cold heading) kết hợp với máy ren CNC để đảm bảo độ đồng nhất của ren và độ chính xác cao hơn nhiều so với các phương pháp gia công truyền thống.
Sau khi tạo hình, các sản phẩm được trải qua quá trình nhiệt luyện (heat treatment) để đạt được đặc tính cơ học mục tiêu. Bộ phận kiểm soát chất lượng (QC) thực hiện các bài kiểm tra độ cứng bằng máy đo, kiểm tra ren bằng dưỡng chuyên dụng và kiểm tra độ dày của lớp phủ. Mọi lô hàng trước khi xuất xưởng đều phải có báo cáo kỹ thuật đi kèm để đảm bảo tính minh bạch cho các kỹ sư bên mua hàng.
Ứng dụng thực tế trong các ngành công nghiệp
Thiết kế đầu bằng của bu lông M10x32 đặc biệt phổ biến trong các lĩnh vực đòi hỏi sự lắp phẳng bề mặt nhưng vẫn cần lực liên kết lớn. Trong ngành công nghiệp ô tô và xe máy, loại bu lông này được dùng để cố định các tấm vỏ hoặc khung gầm mà không tạo ra các điểm sắc gây vướng víu.
Trong sản xuất máy công nghiệp nặng và thiết bị thủy lực, chúng xuất hiện trong các khớp nối truyền động nơi bề mặt lắp đặt phải phẳng để không làm ảnh hưởng đến các bộ phận chuyển động khác. Khả năng chịu lực cắt tốt của thiết kế chìm giúp duy trì cấu trúc toàn thể của hệ thống dưới tác động cường độ cao.
Bạn đang tìm kiếm giải pháp sản xuất bu lông chìm đầu bằng lục 10x32 theo tiêu chuẩn kỹ thuật riêng?
Liên hệ nhận báo giá và tư vấn kỹ thuật